
Manajemen pemeliharaan
Apa itu preventive maintenance? Jenis, jadwal, dan batasannya
Hampir setiap pabrik punya jadwal PM. Jauh lebih jarang ada yang bisa menjelaskan mengapa sebuah tugas dikerjakan setiap bulan, bukan setiap tiga bulan, dan apa yang terjadi jika tugas itu dihapus. Artikel ini membahas preventive maintenance dari definisinya sampai batasnya, termasuk kapan jadwal yang terlalu rajin justru menambah risiko.
Ringkasan
- Preventive maintenance adalah pemeliharaan yang dilakukan sebelum kerusakan, dipicu oleh waktu, pemakaian, atau kondisi. Menurut EN 13306, pemeliharaan berbasis kondisi dan prediktif termasuk di dalamnya.
- Rencana PM yang dapat dijalankan menyebutkan untuk setiap aset: tugas, metode, pemicu dan interval, pelaksana, checksheet, dan suku cadang.
- Kepatuhan PM mengukur apakah jadwal dijalankan, bukan apakah jadwal itu tepat, sehingga perlu dibaca berdampingan dengan data kerusakan.
- Sebagian besar mode kegagalan tidak terkait umur, dan pembongkaran yang tidak perlu dapat memicu kegagalan dini. Program PM perlu ditinjau dan dipangkas, bukan hanya ditambah.
Pengertian preventive maintenance
Preventive maintenance (PM), atau pemeliharaan preventif, adalah pemeliharaan yang dilakukan untuk menilai atau menghambat degradasi dan menurunkan kemungkinan sebuah item gagal. Rumusan ini mengikuti EN 13306, standar Eropa tentang terminologi pemeliharaan, yang membedakannya dari pemeliharaan korektif: pemeliharaan yang dilakukan setelah kerusakan dikenali, untuk memulihkan item ke kondisi yang mampu menjalankan fungsi yang dipersyaratkan[1].
EN 13306 kemudian membagi pemeliharaan preventif menjadi dua cabang. Pemeliharaan berinterval tetap (predetermined maintenance) dikerjakan menurut interval waktu atau jumlah pemakaian yang sudah ditetapkan, tanpa memeriksa kondisi item lebih dulu. Pemeliharaan berbasis kondisi (condition-based maintenance) berangkat dari penilaian kondisi fisik item, dan tindakannya bergantung pada hasil penilaian itu. Predictive maintenance berada di dalam cabang kedua: pemeliharaan berbasis kondisi yang dilakukan mengikuti prakiraan dari analisis berulang terhadap parameter degradasi item[1].
Di lantai pabrik, istilah "PM" biasanya dipakai lebih sempit. Ketika seorang supervisor berkata "PM kompresor minggu depan", yang ia maksud hampir selalu tugas berinterval tetap: ganti oli, ganti filter, periksa belt. Artikel ini memakai pengertian luas menurut standar, tetapi sebagian besar pembahasannya menyangkut jenis berinterval tetap, karena jenis inilah yang biasanya dimaksud orang ketika membicarakan jadwal PM, dan di situ pula batasannya paling terasa.
Jenis preventive maintenance menurut pemicunya
Cara paling berguna untuk membedakan jenis PM adalah melihat apa yang memicu sebuah tugas. Pemicu menentukan kapan tugas jatuh tempo, data apa yang harus tersedia, dan jenis degradasi apa yang dapat ditanganinya. Ada tiga pemicu yang umum dipakai.
Berbasis waktu (kalender)
Tugas dijadwalkan menurut kalender: setiap minggu, setiap bulan, atau setiap tahun. Pemicu ini cocok untuk degradasi yang berjalan seiring waktu, terlepas dari apakah mesin dipakai atau tidak, misalnya pelumas yang menua di dalam wadahnya atau karet yang mengeras. Ia juga dipakai untuk inspeksi berkala yang diwajibkan regulasi. Kelebihannya sederhana dan mudah direncanakan. Kelemahannya, kalender tidak tahu apakah mesin berjalan tiga shift atau menganggur sepanjang bulan.
Berbasis pemakaian (jam operasi atau siklus)
Tugas dipicu oleh penghitung: jam operasi, jumlah siklus, jumlah shot pada mesin injeksi, jumlah start motor, atau tonase yang diproses. Jenis ini lebih dekat dengan cara komponen benar-benar aus, karena keausan elemen filter, bearing, atau cetakan lebih banyak ditentukan oleh beban kerja daripada oleh tanggal. Syaratnya, penghitung itu harus dapat dipercaya, entah dari hour meter mesin, PLC, atau pencatatan operator yang disiplin.
Angka berikut adalah ilustrasi. Sebuah kompresor dengan tugas setiap 2.000 jam operasi yang berjalan 20 jam sehari akan jatuh tempo sekitar setiap 100 hari. Jika permintaan produksi turun dan kompresor itu hanya berjalan 10 jam sehari, tugas yang sama baru jatuh tempo sekitar setiap 200 hari. Jadwal kalender yang tetap tidak menangkap perbedaan ini: ia akan meminta pekerjaan yang sama pada kedua keadaan.
Berbasis kondisi
Tugas dipicu oleh hasil inspeksi atau pengukuran: beda tekanan filter melewati batas, vibrasi naik, atau temperatur bearing menyimpang dari biasanya. Pemeriksaannya tetap terjadwal, tetapi tindakan perbaikannya menunggu kondisi. Moubray menekankan bahwa pemeriksaan semacam ini harus lebih rapat daripada interval P-F, yaitu rentang antara saat kegagalan yang akan datang mulai dapat dideteksi dan saat item kehilangan fungsinya[2]. Pembahasan lebih lengkap ada di artikel predictive maintenance.
| Jenis | Pemicu | Sesuai untuk | Contoh |
|---|---|---|---|
| Berbasis waktu | Tanggal kalender | Degradasi yang berjalan seiring waktu; inspeksi yang diwajibkan regulasi | Penggantian pelumas yang menua, inspeksi berkala peralatan bertekanan |
| Berbasis pemakaian | Jam operasi, jumlah siklus, jumlah start | Keausan yang sebanding dengan beban kerja | Ganti oli kompresor per jam operasi, servis cetakan per jumlah shot |
| Berbasis kondisi | Hasil inspeksi atau pengukuran | Kegagalan yang didahului gejala terukur | Ganti filter saat beda tekanan melewati batas, perbaikan bearing saat vibrasi naik |
Dua jenis pertama termasuk pemeliharaan berinterval tetap (predetermined maintenance) dalam EN 13306 [1].
Autonomous maintenance: peran operator dalam PM
Tidak semua pekerjaan preventif harus dikerjakan teknisi. Dalam Total Productive Maintenance (TPM), Nakajima menempatkan autonomous maintenance (jishu hozen) sebagai salah satu kegiatan pokoknya: operator ikut memelihara mesinnya sendiri melalui pekerjaan harian seperti membersihkan, memeriksa, melumasi, dan mengencangkan baut[3].
Alasannya praktis. Operator berada di dekat mesin sepanjang shift. Dialah yang pertama mendengar bunyi yang berubah, melihat tetesan oli di lantai, atau merasakan getaran yang tidak biasa. Dalam kerangka ini, membersihkan mesin juga berarti memeriksanya, karena kebocoran, baut kendur, dan retakan paling mudah terlihat ketika permukaan mesin bersih. Nakajima menguraikan autonomous maintenance sebagai program bertahap, dimulai dari pembersihan awal dan berlanjut sampai operator mampu menjalankan inspeksi rutin secara mandiri[3].
Pembagian kerja ini membebaskan teknisi untuk pekerjaan yang membutuhkan keahlian dan alat khusus. Konsekuensinya, setiap tugas dalam rencana PM perlu menyebut pelaksananya dengan tegas: operator, teknisi mekanik, teknisi listrik, atau kontraktor. Tugas yang dianggap milik semua orang cenderung tidak dikerjakan siapa pun.
Cara menyusun rencana PM
Rencana PM adalah daftar tugas yang menjawab beberapa pertanyaan sederhana untuk setiap aset: apa yang dikerjakan, bagaimana caranya, kapan, oleh siapa, dengan bahan apa, dan bagaimana hasilnya dicatat. Jika salah satu pertanyaan itu tidak terjawab, tugas tersebut akan tertunda, dikerjakan dengan cara berbeda oleh orang yang berbeda, atau selesai tanpa meninggalkan data yang berguna. Unsur-unsur rencana PM adalah sebagai berikut.
- Daftar aset dan kritikalitas. Mulailah dari register aset yang tersusun hierarkis, lalu nilai dampak berhentinya setiap aset terhadap produksi, keselamatan, dan mutu. Aset kritikal mendapat analisis paling teliti.
- Tugas. Rumuskan sebagai tindakan yang dapat diperiksa, misalnya "catat beda tekanan filter udara masuk", bukan "cek kompresor".
- Metode. Visual, pengukuran dengan alat, uji fungsi, atau penggantian. Metode menentukan keterampilan dan alat yang dibutuhkan.
- Pemicu dan interval. Kalender, jam operasi, siklus, atau kondisi. Interval awal biasanya diambil dari manual pabrikan, lalu disesuaikan dengan pengalaman dan riwayat aset di pabrik sendiri.
- Pelaksana. Operator, teknisi, atau kontraktor, lengkap dengan perkiraan durasi agar beban kerja dapat direncanakan.
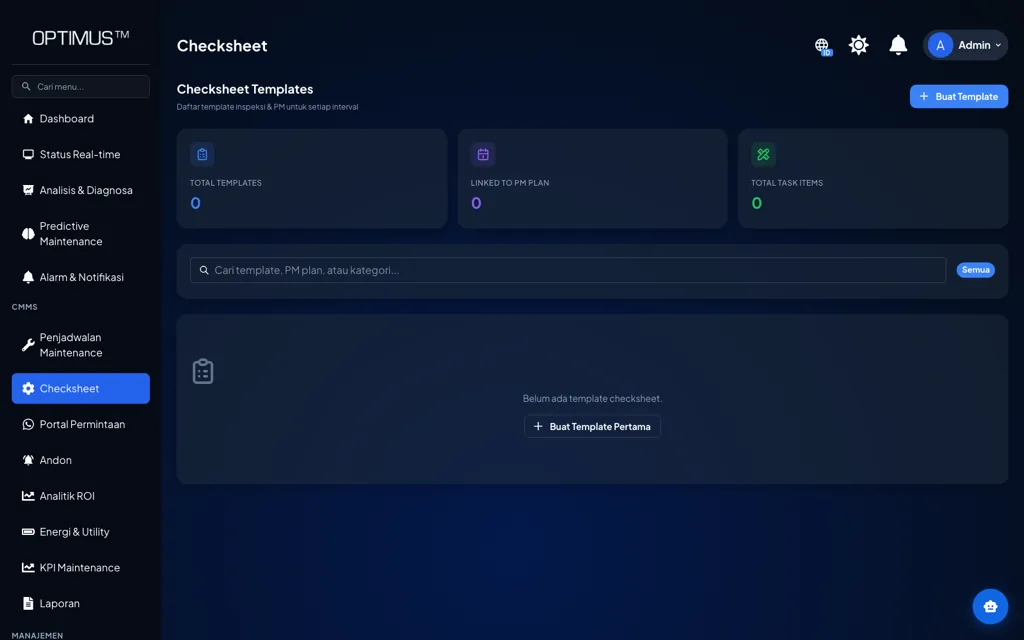
- Checksheet. Format isian yang seragam, dengan batas terima tertulis untuk setiap pengukuran, sehingga dua teknisi yang berbeda menilai kondisi yang sama dengan cara yang sama.
- Suku cadang dan bahan. Filter, oli, gasket, atau bearing yang harus tersedia sebelum tugas dimulai. PM yang tertunda karena suku cadang belum datang adalah PM yang baru direncanakan setengah jalan.
Tabel berikut memperlihatkan bentuk rencana PM untuk satu kompresor udara jenis ulir (screw). Isinya ilustrasi untuk menunjukkan struktur, bukan rekomendasi teknis. Interval dan batas yang sebenarnya diambil dari manual pabrikan kompresor yang bersangkutan, lalu disesuaikan dengan pengalaman di lapangan.
| Tugas | Metode | Pemicu | Pelaksana | Bahan atau alat |
|---|---|---|---|---|
| Periksa level oli dan tanda kebocoran | Visual | Setiap shift | Operator | Tidak ada |
| Periksa fungsi pembuangan kondensat | Visual dan uji fungsi | Harian | Operator | Tidak ada |
| Catat beda tekanan filter udara masuk | Baca indikator | Mingguan | Teknisi mekanik | Tidak ada |
| Ganti elemen filter udara masuk | Penggantian | Beda tekanan melewati batas, atau jam operasi sesuai manual | Teknisi mekanik | Elemen filter |
| Ganti oli dan filter oli | Penggantian | Jam operasi sesuai manual pabrikan | Teknisi mekanik | Oli, filter oli |
| Ukur vibrasi dan temperatur motor | Pengukuran | Terjadwal, lebih rapat dari interval P-F | Teknisi keandalan | Alat ukur vibrasi, termometer inframerah |
| Periksa sambungan panel listrik | Termografi | Terjadwal, saat beban normal | Teknisi listrik | Kamera termal |
Frekuensi pada tiga baris pertama hanya contoh. Interval penggantian dan batas ukur diambil dari manual pabrikan dan riwayat aset.
Perhatikan bahwa satu aset dapat memiliki ketiga jenis pemicu sekaligus. Pemeriksaan harian oleh operator berbasis waktu, penggantian oli berbasis pemakaian, dan penggantian filter dapat berbasis kondisi jika beda tekanannya dipantau. Rencana PM yang baik tidak memilih satu jenis untuk seluruh aset, tetapi memilih pemicu yang paling sesuai untuk setiap mode kegagalan.
Siklus PM: dari rencana sampai tinjauan
Rencana PM di atas kertas baru separuh pekerjaan. Program PM berjalan sebagai siklus lima tahap yang berulang, dan kelemahan di satu tahap merembet ke tahap berikutnya.
- 01Rencana
- 02Penjadwalan
- 03Pelaksanaan
- 04Pencatatan
- 05Tinjauan
Penjadwalan menempatkan tugas pada slot waktu yang nyata. Tugas yang memerlukan mesin berhenti harus dikoordinasikan dengan jadwal produksi, misalnya digabung dengan pergantian produk atau hari libur lini. Di sinilah banyak PM tergelincir: jadwal dibuat oleh bagian pemeliharaan, tetapi mesinnya dikuasai bagian produksi.
Pelaksanaan dan pencatatan sebaiknya terjadi di tempat yang sama. Teknisi yang mengisi checksheet di samping mesin mencatat angka yang ia baca; teknisi yang mengisinya di akhir shift mencatat angka yang ia ingat. Pencatatan juga harus menyimpan temuan, bukan hanya tanda centang. Nilai ukur yang tercatat dari waktu ke waktu membentuk tren, sedangkan tanda "OK" tidak.
Tinjauan menutup siklus. Temuan yang berulang, tugas yang tidak pernah menemukan apa pun, dan kerusakan yang tetap terjadi di antara dua PM adalah bahan untuk mengubah rencana. Tanpa tahap ini, program PM hanya mengulang dirinya sendiri.
Kepatuhan PM sebagai indikator
Indikator yang paling umum untuk menilai disiplin program PM adalah kepatuhan PM (PM compliance). Society for Maintenance & Reliability Professionals (SMRP) mendefinisikannya sebagai perbandingan antara work order PM yang diselesaikan dalam rentang waktu yang ditetapkan dan work order PM yang dijadwalkan[4].
Kepatuhan PM (PM compliance)
Kepatuhan PM = (work order PM selesai dalam rentang waktu ÷ work order PM terjadwal) × 100%
Rentang waktu penyelesaian ditetapkan oleh organisasi dan harus ditulis dalam definisi indikatornya, agar angka dari bulan ke bulan dapat dibandingkan.
Angka berikut adalah ilustrasi. Dalam satu bulan, area utilitas memiliki 48 work order PM terjadwal. Sebanyak 42 selesai dalam rentang waktunya, 4 selesai terlambat, dan 2 tidak dikerjakan. Kepatuhan PM = 42 ÷ 48 × 100% = 87,5%. Empat work order yang terlambat tidak dihitung patuh, meskipun pekerjaannya akhirnya dilakukan.
Kepatuhan PM mengukur apakah jadwal dijalankan, bukan apakah jadwal itu benar. Program yang berisi tugas-tugas yang tidak perlu dapat mencapai kepatuhan tinggi sambil tetap membuang jam kerja. Kepatuhan juga dapat terlihat baik secara semu jika work order yang tidak sempat dikerjakan dijadwal ulang sebelum jatuh tempo. Karena itu indikator ini sebaiknya dibaca berdampingan dengan data kerusakan: apakah kerusakan pada aset yang di-PM memang berkurang?
Batasan preventive maintenance
PM berinterval tetap bertumpu pada satu anggapan: komponen makin rawan rusak seiring bertambah umurnya, sehingga menggantinya sebelum umur tertentu akan mencegah kerusakan. Anggapan ini tidak salah, tetapi berlaku lebih sempit daripada yang sering dibayangkan.
Studi Nowlan dan Heap di United Airlines, yang menjadi dasar Reliability-Centered Maintenance (RCM), menemukan bahwa hanya sekitar 11 persen komponen yang diamati menunjukkan hubungan jelas antara umur dan kegagalan[5]. Sisanya gagal secara acak atau justru paling rawan di awal masa pakainya, dan pola rawan di awal inilah yang paling banyak ditemukan[5]. Bagi komponen seperti itu, tidak ada umur penggantian yang tepat, karena risikonya memang tidak naik seiring waktu.
Moubray menarik konsekuensi yang lebih tidak nyaman: pekerjaan yang bersifat intrusif, seperti membongkar, memasang ulang, atau mengganti komponen yang masih berfungsi, dapat membawa kegagalan dini ke sistem yang sebelumnya stabil[2]. Di bengkel, bentuknya sangat biasa: baut yang dikencangkan tidak merata, seal yang terpasang miring, atau kotoran yang masuk ketika penutup gearbox dibuka. Dengan kata lain, over-maintenance bukan sekadar pemborosan jam kerja dan suku cadang. Ia dapat menambah risiko.
Ini tidak berarti PM berinterval tetap harus ditinggalkan. Moubray menjelaskan bahwa penggantian atau pemulihan terjadwal layak secara teknis ketika sebuah mode kegagalan memiliki umur yang dapat dikenali, tempat probabilitas kegagalannya naik tajam, dan sebagian besar item mampu bertahan sampai umur tersebut[2]. Keausan mekanis yang sebanding dengan pemakaian sering memenuhi syarat itu. Untuk kegagalan tersembunyi, seperti katup pengaman atau sakelar proteksi yang baru diketahui rusak ketika dibutuhkan, pengujian fungsi berkala tetap diperlukan[2].
Meninjau dan mengoptimalkan program PM
Program PM sering tumbuh dengan cara menambah. Setiap kerusakan besar melahirkan tugas baru, dan jarang ada tugas yang dihapus. Hasilnya adalah jadwal yang panjang, sebagian tumpang tindih, dan sebagian lagi tidak diketahui asal-usulnya karena orang yang dulu menambahkannya sudah pindah bagian.
RCM menawarkan cara yang terstruktur untuk menata ulang program seperti itu. Moubray merumuskannya sebagai rangkaian pertanyaan tentang setiap aset: apa fungsinya, bagaimana ia dapat gagal menjalankan fungsi itu, apa penyebab setiap kegagalan, apa yang terjadi ketika kegagalan muncul, seberapa besar konsekuensinya, tindakan apa yang dapat mencegah atau mendeteksinya, dan apa yang dilakukan jika tidak ada tindakan yang sesuai[2]. Jawaban atas pertanyaan-pertanyaan ini menentukan jenis tugas untuk setiap mode kegagalan, termasuk keputusan sadar untuk membiarkan sebagian komponen berjalan sampai rusak.
Smith dan Hinchcliffe menguraikan penerapan RCM pada pabrik yang sudah beroperasi, dengan program PM yang sudah berjalan sebagai titik banding: tugas hasil analisis dibandingkan dengan tugas yang ada, lalu diputuskan mana yang dipertahankan, diubah, ditambah, atau dihapus[6]. Pendekatan ini lebih realistis bagi pabrik yang tidak mungkin membangun program dari nol.
Tidak setiap pabrik perlu menjalankan RCM penuh untuk seluruh aset. Untuk aset yang tidak kritikal, tinjauan sederhana sering sudah memadai. Pertanyaan berikut dapat diajukan untuk setiap tugas yang ada di jadwal.
- Mode kegagalan apa yang dicegah atau dideteksi tugas ini?
- Apakah tugas ini pernah menemukan sesuatu dalam riwayat pelaksanaannya?
- Apakah kerusakan tetap terjadi di antara dua pelaksanaan tugas ini?
- Apakah pemantauan kondisi dapat menggantikan penggantian menurut kalender atau jam operasi?
Langkah membangun program PM
Urutan berikut dapat dipakai untuk membangun program PM baru, atau untuk menata ulang program yang sudah berjalan, dimulai dari satu area dengan aset kritikal.
- Susun register aset dan tentukan kritikalitas. Nilai dampak berhentinya setiap aset terhadap produksi, keselamatan, dan mutu, lalu mulai dari aset dengan dampak terbesar.
- Kumpulkan bahan untuk setiap aset kritikal. Manual pabrikan, riwayat kerusakan dari CMMS atau buku harian bengkel, dan pengetahuan teknisi senior.
- Rumuskan tugas per mode kegagalan. Untuk setiap cara aset biasanya rusak, pilih pemicu yang sesuai: waktu, pemakaian, kondisi, atau uji fungsi. Jika tidak ada tugas yang masuk akal, putuskan secara sadar untuk membiarkannya sampai rusak.
- Tetapkan pelaksana, durasi, dan bahan. Bagi tugas antara operator dan teknisi, lalu pastikan suku cadangnya tersedia sebelum tugas jatuh tempo.
- Buat checksheet dengan batas terima. Setiap pengukuran perlu nilai batas yang tertulis dan tempat untuk mencatat nilai aktualnya.
- Jadwalkan bersama produksi. Sepakati jendela henti mesin untuk tugas yang memerlukan mesin berhenti, sebelum jadwal diterbitkan.
- Ukur dan tinjau. Pantau kepatuhan PM dan kerusakan di antara dua PM, lalu tinjau rencana secara berkala: hapus tugas yang tidak berguna, ubah interval yang tidak sesuai, dan tambahkan tugas hanya untuk mode kegagalan yang sudah dianalisis.
Kesalahan umum dalam program PM
- Menyalin manual tanpa penyesuaian. Manual pabrikan ditulis untuk kondisi pemakaian umum. Pabrik dengan udara berdebu, beban tiga shift, atau mesin yang jarang berjalan perlu menyesuaikan intervalnya berdasarkan pengalaman sendiri.
- Tugas yang tidak dapat diperiksa. "Cek kondisi mesin" tidak memberi tahu teknisi apa yang harus diukur dan kapan hasilnya dianggap tidak normal.
- Checksheet yang hanya berisi centang. Tanda "OK" tidak menyimpan tren. Nilai ukur yang dicatat dari waktu ke waktu memungkinkan penurunan kondisi terlihat sebelum menjadi kerusakan.
- Menambah PM setiap kali terjadi kerusakan. Tanpa analisis penyebab, tugas baru belum tentu menyasar mode kegagalan yang sebenarnya, dan jadwal terus membengkak.
- Mengejar kepatuhan PM sebagai tujuan. Angka kepatuhan yang tinggi dari tugas yang tidak bermakna hanya memindahkan pemborosan ke laporan yang lebih rapi.
Kesimpulan
Preventive maintenance adalah upaya bertindak sebelum kerusakan terjadi, dan pemicunya dapat berupa waktu, pemakaian, atau kondisi mesin. Nilainya tidak ditentukan oleh panjang jadwal, melainkan oleh ketepatan setiap tugas: apakah tugas itu menyasar mode kegagalan yang nyata, dengan pemicu yang sesuai, dikerjakan oleh orang yang jelas, dan meninggalkan data yang dapat ditinjau.
Temuan Nowlan dan Heap mengingatkan bahwa sebagian besar kegagalan tidak dapat dicegah hanya dengan mengganti komponen menurut kalender[5], dan pembongkaran yang tidak perlu dapat menambah risiko. Program PM yang sehat karena itu selalu bergerak dalam siklus: direncanakan, dijalankan, dicatat, lalu ditinjau dan dipangkas. Bagi pabrik yang baru memulai, satu area dengan aset kritikal dan checksheet yang mencatat nilai ukur adalah titik awal yang cukup.
Pertanyaan yang sering diajukan
Apa itu preventive maintenance?
Preventive maintenance adalah pemeliharaan yang dilakukan sebelum kerusakan terjadi untuk menilai atau menghambat degradasi dan menurunkan kemungkinan kegagalan. Pemicunya dapat berupa waktu, pemakaian seperti jam operasi, atau kondisi mesin.
Apa perbedaan preventive maintenance dan corrective maintenance?
Preventive maintenance dilakukan sebelum kerusakan untuk menurunkan kemungkinan kegagalan, sedangkan corrective maintenance dilakukan setelah kerusakan dikenali untuk memulihkan fungsi aset.
Apa perbedaan preventive maintenance dan predictive maintenance?
Menurut EN 13306, predictive maintenance adalah bagian dari pemeliharaan preventif berbasis kondisi. Dalam praktik, istilah PM biasanya merujuk pada tugas berinterval tetap menurut kalender atau jam operasi, sedangkan predictive maintenance menentukan waktu tindakan dari data kondisi mesin dan trennya.
Bagaimana cara menentukan interval PM?
Interval awal biasanya diambil dari manual pabrikan, lalu disesuaikan dengan kondisi pemakaian dan riwayat kerusakan aset. Interval tetap hanya bermakna untuk mode kegagalan yang terkait umur atau pemakaian; untuk yang lain, pemantauan kondisi umumnya lebih sesuai.
Apa itu kepatuhan PM?
Kepatuhan PM adalah persentase work order PM yang diselesaikan dalam rentang waktu yang ditetapkan dibandingkan dengan yang dijadwalkan. Indikator ini mengukur disiplin menjalankan jadwal, bukan efektivitas tugas di dalamnya.
Daftar pustaka
- [1]European Committee for Standardization. (2017). EN 13306:2017, Maintenance: Maintenance terminology. CEN.
- [2]Moubray, J. (1997). Reliability-centred maintenance (2nd ed.). Butterworth-Heinemann.
- [3]Nakajima, S. (1988). Introduction to TPM: Total productive maintenance. Productivity Press.
- [4]Society for Maintenance & Reliability Professionals. SMRP Best Practices: Maintenance & reliability metrics. SMRP.
- [5]Nowlan, F. S., & Heap, H. F. (1978). Reliability-centered maintenance (Report No. AD-A066579). United States Department of Defense.
- [6]Smith, A. M., & Hinchcliffe, G. R. (2004). RCM: Gateway to world class maintenance. Elsevier Butterworth-Heinemann.