
Manajemen pemeliharaan
Apa itu CMMS? Pengertian, fungsi, dan penerapannya di pabrik
Hampir setiap pabrik punya catatan pemeliharaan. Masalahnya, catatan itu jarang bisa dipakai untuk mengambil keputusan. CMMS hadir untuk menutup celah tersebut: mengubah pekerjaan harian teknisi menjadi riwayat aset yang dapat ditelusuri, diukur, dan dipelajari.
Ringkasan
- CMMS (Computerized Maintenance Management System) adalah sistem informasi yang mencatat seluruh pekerjaan pemeliharaan dan mengikatnya pada aset yang dikerjakan.
- Fungsi intinya ada enam: register aset, work order, pemeliharaan terjadwal, suku cadang, checksheet, dan pelaporan kinerja.
- Nilai CMMS tidak ditentukan oleh fiturnya, melainkan oleh disiplin pencatatan. Indikator seperti MTBF dan MTTR hanya seakurat data yang masuk.
- Penerapan yang berhasil biasanya dimulai dari satu area dengan aset kritikal, bukan dari seluruh pabrik sekaligus.
Pengertian CMMS
CMMS adalah singkatan dari Computerized Maintenance Management System, atau sistem manajemen pemeliharaan terkomputerisasi. Secara sederhana, CMMS adalah perangkat lunak yang membantu tim pemeliharaan merencanakan pekerjaan, menjalankannya, dan menyimpan hasilnya dalam satu basis data yang terstruktur.
Untuk memahami apa yang dikelola CMMS, ada baiknya kembali ke definisi pemeliharaan itu sendiri. Standar Eropa EN 13306 mendefinisikan pemeliharaan sebagai gabungan seluruh tindakan teknis, administratif, dan manajerial selama siklus hidup suatu item, yang bertujuan mempertahankan atau memulihkannya ke kondisi yang mampu menjalankan fungsi yang dipersyaratkan[1]. Definisi ini penting karena menegaskan bahwa pemeliharaan bukan hanya urusan kunci pas dan pelumas. Ada sisi administratif dan manajerial yang sama beratnya, dan di sisi itulah CMMS bekerja.
Gagasan pokok sebuah CMMS sebenarnya sederhana: setiap pekerjaan terikat pada aset tertentu. Ketika seorang teknisi mengganti bearing pada pompa P-101, catatan itu tidak berhenti sebagai baris di buku harian bengkel. Ia menjadi bagian dari riwayat pompa P-101, lengkap dengan tanggal, penyebab, durasi, dan suku cadang yang dipakai. Setelah berbulan-bulan, riwayat semacam ini berubah menjadi bahan analisis: aset mana yang paling sering rusak, berapa lama rata-rata perbaikannya, dan apakah jadwal pemeliharaan preventif benar-benar dijalankan.
Mengapa pencatatan pemeliharaan sering menjadi masalah
Bayangkan kejadian yang cukup umum. Pukul dua dini hari, pompa pendingin di lini dua berhenti. Teknisi shift malam memperbaikinya, produksi kembali berjalan, dan laporan singkat dikirim ke grup WhatsApp. Tiga bulan kemudian pompa yang sama berhenti lagi dengan gejala serupa. Teknisi yang bertugas kali ini berbeda, dan ia tidak tahu bahwa masalah ini pernah terjadi.
Situasi seperti ini tidak lahir dari kelalaian, melainkan dari cara informasi disimpan. Pengetahuan tentang mesin tersebar di kepala teknisi senior, di checksheet kertas yang menumpuk di lemari, dan di pesan singkat yang tenggelam oleh percakapan lain. Akibatnya, pabrik kehilangan tiga hal sekaligus: riwayat yang dapat ditelusuri, pola yang dapat dianalisis, dan ukuran untuk menilai apakah pemeliharaan membaik atau memburuk.
Posisi CMMS dalam strategi pemeliharaan
Dalam literatur, strategi pemeliharaan umumnya dibedakan menjadi beberapa pendekatan. Pemeliharaan korektif dilakukan setelah kerusakan terjadi. Pemeliharaan preventif dilakukan berdasarkan interval waktu atau pemakaian, misalnya setiap 2.000 jam operasi. Pemeliharaan berbasis kondisi (condition-based maintenance) dilakukan ketika hasil pemantauan menunjukkan penurunan kondisi, sebagaimana diatur kerangkanya dalam ISO 17359[7]. Adapun pemeliharaan prediktif memakai tren data kondisi untuk memperkirakan kapan tindakan perlu dilakukan.
Pertanyaan yang lebih mendasar adalah: pendekatan mana yang tepat untuk aset yang mana? Pertanyaan ini dijawab oleh kerangka Reliability-Centred Maintenance (RCM), yang dipopulerkan oleh Moubray[2] dan berakar pada studi Nowlan dan Heap untuk industri penerbangan[3]. Salah satu temuan paling berpengaruh dari studi tersebut adalah bahwa sebagian besar komponen tidak menunjukkan pola aus yang jelas seiring bertambahnya umur.
A · Kurva bak mandi · 4%
B · Aus di akhir umur · 2%
C · Meningkat bertahap · 5%
D · Rendah lalu konstan · 7%
E · Acak, konstan · 14%
F · Tinggi di awal, lalu konstan · 68%
Dalam data Nowlan dan Heap, hanya sekitar 11 persen komponen (pola A, B, dan C) yang memiliki hubungan jelas antara umur dan kegagalan[3]. Sisanya gagal secara acak atau justru rawan di awal masa pakai. Implikasinya praktis: mengganti komponen semata-mata berdasarkan kalender tidak selalu menurunkan risiko kegagalan, dan pada pola F bahkan dapat menambah risiko karena setiap penggantian membawa kembali periode awal yang rawan.
Di sinilah CMMS menjadi fondasi, bukan sekadar alat bantu administrasi. Untuk mengetahui pola kegagalan sebuah aset, dibutuhkan riwayat kegagalan yang tercatat rapi: kapan terjadi, apa penyebabnya, dan apa yang diganti. Tanpa data itu, pemilihan strategi pemeliharaan hanya bertumpu pada kebiasaan atau rekomendasi umum pabrikan.
Fungsi utama CMMS
Produk CMMS berbeda-beda dalam kelengkapan dan tampilannya, tetapi fungsi intinya relatif seragam. Enam fungsi berikut dapat dijadikan acuan ketika menilai sebuah sistem.
1. Register dan hierarki aset
Register aset adalah daftar seluruh peralatan yang dipelihara, disusun secara hierarkis: pabrik, area, lini, mesin, hingga komponen. ISO 14224 memberikan contoh taksonomi yang banyak dijadikan rujukan untuk menyusun hierarki ini dan untuk mengelompokkan data keandalan secara konsisten[4]. Register yang baik juga mencatat tingkat kritikalitas setiap aset, karena tidak semua mesin layak mendapat perhatian yang sama.
2. Manajemen work order
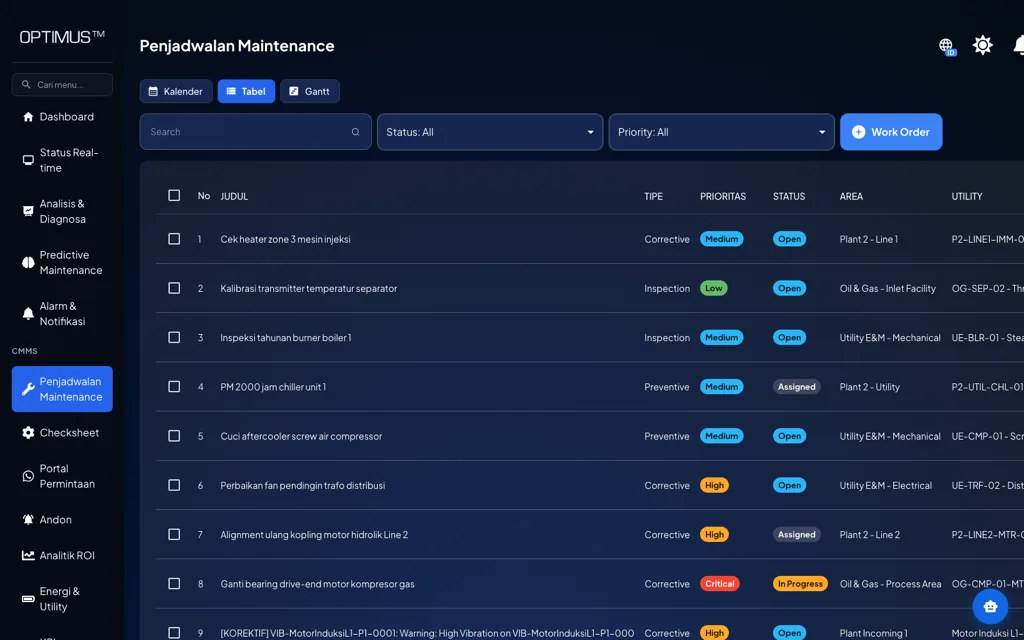
Work order atau perintah kerja adalah unit pekerjaan dalam CMMS. Setiap work order mengikuti siklus hidup yang jelas, sehingga statusnya dapat dipantau oleh siapa pun yang berkepentingan, dari teknisi hingga kepala pabrik.
- 01Permintaan
- 02Persetujuan
- 03Perencanaan
- 04Penjadwalan
- 05Pelaksanaan
- 06Penutupan
- 07Analisis
Tahap yang paling sering diabaikan adalah penutupan. Work order yang ditutup tanpa mencatat penyebab kerusakan, durasi, dan suku cadang yang dipakai akan tetap terlihat selesai di layar, tetapi tidak menyumbang apa pun pada analisis di tahap berikutnya.
3. Pemeliharaan preventif terjadwal
CMMS membuat work order preventif secara otomatis berdasarkan pemicu tertentu: interval kalender (misalnya setiap bulan), pemakaian (jam operasi atau jumlah siklus), atau kondisi (misalnya nilai vibrasi melewati ambang). Dengan begitu, jadwal tidak lagi bergantung pada ingatan seseorang, dan pekerjaan yang terlewat dapat langsung terlihat.
4. Suku cadang dan inventori
Ketika pemakaian suku cadang tercatat pada work order, pabrik dapat melihat komponen mana yang paling sering diganti dan pada aset mana. Informasi ini menjadi dasar penentuan stok minimum yang lebih masuk akal dibanding sekadar mengikuti kebiasaan pembelian tahun sebelumnya.
5. Checksheet dan inspeksi
Checksheet digital menggantikan formulir kertas. Hasil inspeksi tersimpan dengan format yang seragam, dapat dicari, dan temuan yang menyimpang dapat langsung diteruskan menjadi work order korektif.
6. Pelaporan dan indikator kinerja
Fungsi terakhir ini adalah alasan utama sebagian besar organisasi mengadopsi CMMS: kemampuan mengukur. Bagian berikut membahas indikator yang paling umum dipakai.
Indikator kinerja pemeliharaan yang dapat diukur
Society for Maintenance & Reliability Professionals (SMRP) menerbitkan kumpulan definisi indikator pemeliharaan dan keandalan yang banyak dijadikan acuan di industri[5]. Wireman juga membahas secara rinci bagaimana indikator semacam ini disusun berjenjang, dari tingkat korporasi hingga tingkat pelaksana[6]. Beberapa indikator paling dasar dirangkum di bawah ini.
Mean Time Between Failures (MTBF)
MTBF = total waktu operasi ÷ jumlah kegagalan
Semakin besar MTBF, semakin jarang aset mengalami kegagalan.
Mean Time To Repair (MTTR)
MTTR = total waktu perbaikan ÷ jumlah perbaikan
Semakin kecil MTTR, semakin cepat aset kembali beroperasi setelah rusak.
Ketersediaan inheren (inherent availability)
Aᵢ = MTBF ÷ (MTBF + MTTR)
Proporsi waktu aset berada dalam kondisi siap beroperasi, dengan hanya memperhitungkan waktu perbaikan korektif.
| Indikator | Cara menghitung | Yang ditunjukkan |
|---|---|---|
| MTBF | Waktu operasi ÷ jumlah kegagalan | Keandalan aset |
| MTTR | Waktu perbaikan ÷ jumlah perbaikan | Kecepatan pemulihan |
| Kepatuhan PM | PM selesai tepat waktu ÷ PM terjadwal | Disiplin menjalankan jadwal |
| Persentase pekerjaan terencana | Jam kerja terencana ÷ total jam kerja | Seberapa reaktif tim bekerja |
| Backlog | Jam kerja tertunda ÷ kapasitas jam kerja per minggu | Beban pekerjaan yang menumpuk |
Definisi rinci dan batasan setiap indikator mengikuti SMRP Best Practices [5].
Perlu diingat bahwa indikator hanya seakurat data di baliknya. Jika teknisi menutup work order tanpa mencatat kapan mesin berhenti dan kapan kembali berjalan, MTTR yang dihasilkan tidak berarti apa-apa. Karena itu, desain formulir di CMMS sebaiknya memaksa pencatatan data yang benar-benar dibutuhkan untuk indikator, dan tidak lebih dari itu.
CMMS, EAM, dan ERP: apa bedanya?
Istilah CMMS sering tertukar dengan EAM (Enterprise Asset Management) dan modul pemeliharaan pada ERP. Ketiganya beririsan, tetapi titik beratnya berbeda. EAM umumnya mencakup seluruh siklus hidup aset, dari pengadaan hingga penghapusan, sejalan dengan prinsip manajemen aset dalam ISO 55000[8]. CMMS berfokus pada pelaksanaan dan pengukuran pekerjaan pemeliharaan sehari-hari.
| Aspek | CMMS | EAM | Modul pemeliharaan ERP |
|---|---|---|---|
| Fokus utama | Eksekusi pemeliharaan harian | Siklus hidup aset secara menyeluruh | Integrasi dengan keuangan dan pengadaan |
| Pengguna utama | Teknisi, planner, supervisor | Manajemen aset, keuangan, pemeliharaan | Keuangan, pengadaan, pemeliharaan |
| Kedalaman fitur pemeliharaan | Tinggi | Tinggi | Bervariasi |
| Waktu implementasi | Relatif singkat | Lebih panjang | Mengikuti proyek ERP |
Dalam praktik, banyak pabrik menjalankan CMMS untuk pekerjaan lapangan dan menghubungkannya ke ERP untuk urusan pembelian dan biaya. Pendekatan ini sering lebih realistis daripada memaksakan teknisi bekerja langsung di antarmuka ERP yang tidak dirancang untuk mereka.
Langkah menerapkan CMMS di pabrik
Kegagalan implementasi CMMS jarang disebabkan oleh perangkat lunaknya. Lebih sering, penyebabnya adalah data awal yang berantakan dan kebiasaan kerja yang tidak ikut berubah. Urutan langkah berikut disusun untuk mengurangi kedua risiko tersebut.
- Tetapkan tujuan dan indikatornya lebih dulu. Misalnya: menaikkan kepatuhan PM di area utilitas, atau menurunkan MTTR pada lini tertentu. Tujuan yang jelas menentukan data apa yang wajib dicatat.
- Susun register aset dan tentukan kritikalitas. Mulailah dari aset yang jika berhenti paling besar dampaknya terhadap produksi, keselamatan, atau mutu.
- Standarkan kode kerusakan. Daftar sederhana berisi mode kegagalan, penyebab, dan tindakan membuat data dapat dianalisis. Tanpanya, setiap teknisi menulis dengan istilahnya sendiri.
- Mulai dari area pilot. Satu area dengan aset kritikal cukup untuk menguji alur kerja, formulir, dan kebiasaan tim sebelum diperluas.
- Permudah input di lapangan. Teknisi akan mencatat jika caranya cepat, misalnya lewat ponsel di dekat mesin, dan akan menunda jika harus kembali ke komputer di kantor.
- Jaga disiplin penutupan work order. Tetapkan siapa yang memverifikasi penutupan dan data minimum apa yang harus lengkap.
- Evaluasi secara berkala. Tinjau indikator setiap bulan atau triwulan, lalu sesuaikan jadwal preventif berdasarkan riwayat kegagalan yang sebenarnya.
Kesalahan umum yang sebaiknya dihindari
- Memindahkan semua data lama sekaligus. Data historis yang tidak konsisten justru mencemari analisis. Lebih baik mulai bersih dan mengisi riwayat secara bertahap.
- Formulir terlalu panjang. Setiap kolom tambahan menurunkan kemungkinan formulir diisi dengan benar.
- CMMS hanya dipakai manajemen. Jika teknisi tidak merasakan manfaatnya, misalnya lebih mudah menemukan riwayat mesin, pencatatan akan menurun perlahan.
- Indikator tanpa tindak lanjut. Laporan yang tidak pernah dibahas dalam rapat tidak akan mengubah apa pun di lantai produksi.
Hubungan CMMS dengan condition monitoring
CMMS mencatat apa yang dikerjakan manusia. Condition monitoring mencatat apa yang dialami mesin, misalnya vibrasi, temperatur, dan arus listrik. Keduanya saling melengkapi. ISO 17359 menggambarkan alur pemantauan kondisi yang berujung pada keputusan tindakan pemeliharaan[7], dan keputusan itu paling efektif jika langsung berwujud work order di CMMS.
Integrasi keduanya juga menutup lingkaran yang sering terlewat: verifikasi setelah perbaikan. Setelah work order ditutup, data kondisi seharusnya menunjukkan apakah perbaikan benar-benar mengembalikan mesin ke kondisi normal. Tanpa verifikasi ini, sebuah work order bisa berstatus selesai padahal akar masalahnya belum tersentuh.
Kesimpulan
CMMS pada dasarnya adalah cara yang disiplin untuk mengingat. Ia menyimpan setiap pekerjaan pemeliharaan pada aset yang bersangkutan, sehingga pabrik dapat belajar dari riwayatnya sendiri: aset mana yang bermasalah, strategi mana yang efektif, dan apakah kinerja tim membaik. Perangkat lunaknya penting, tetapi yang menentukan hasil adalah kualitas data, kesederhanaan alur kerja di lapangan, dan kebiasaan meninjau indikator secara rutin.
Bagi pabrik yang baru memulai, langkah paling masuk akal adalah memilih satu area dengan aset kritikal, menetapkan dua atau tiga indikator, dan menjalankan disiplin pencatatan selama beberapa bulan. Hasil dari area pilot itulah yang menjadi dasar paling kuat untuk memperluas penerapan.
Pertanyaan yang sering diajukan
Apa kepanjangan CMMS?
CMMS adalah singkatan dari Computerized Maintenance Management System, yaitu sistem manajemen pemeliharaan terkomputerisasi untuk merencanakan, mencatat, dan mengukur pekerjaan pemeliharaan.
Apa perbedaan CMMS dan EAM?
CMMS berfokus pada pelaksanaan dan pengukuran pekerjaan pemeliharaan sehari-hari, sedangkan EAM mencakup seluruh siklus hidup aset, termasuk pengadaan, keuangan, dan penghapusan aset.
Apakah CMMS hanya cocok untuk pabrik besar?
Tidak. Pabrik kecil dan menengah justru sering merasakan manfaatnya lebih cepat, karena riwayat pemeliharaan mereka biasanya bergantung pada segelintir orang. Penerapan dapat dimulai dari satu area dengan aset kritikal.
Indikator apa yang sebaiknya diukur pertama kali?
Untuk tahap awal, kepatuhan pemeliharaan preventif dan MTTR biasanya paling mudah diukur dengan benar. MTBF menjadi bermakna setelah riwayat kegagalan terkumpul selama beberapa bulan.
Apakah CMMS bisa terhubung dengan sensor mesin?
Bisa. Data dari condition monitoring, seperti vibrasi atau temperatur yang melewati ambang, dapat memicu work order secara otomatis dan dipakai untuk memverifikasi hasil perbaikan.
Daftar pustaka
- [1]European Committee for Standardization. (2017). EN 13306:2017, Maintenance: Maintenance terminology. CEN.
- [2]Moubray, J. (1997). Reliability-centred maintenance (2nd ed.). Butterworth-Heinemann.
- [3]Nowlan, F. S., & Heap, H. F. (1978). Reliability-centered maintenance (Report No. AD-A066579). United States Department of Defense.
- [4]International Organization for Standardization. (2016). ISO 14224:2016, Petroleum, petrochemical and natural gas industries: Collection and exchange of reliability and maintenance data for equipment. ISO.
- [5]Society for Maintenance & Reliability Professionals. SMRP Best Practices: Maintenance & reliability metrics. SMRP.
- [6]Wireman, T. (2005). Developing performance indicators for managing maintenance (2nd ed.). Industrial Press.
- [7]International Organization for Standardization. (2018). ISO 17359:2018, Condition monitoring and diagnostics of machines: General guidelines. ISO.
- [8]International Organization for Standardization. (2024). ISO 55000:2024, Asset management: Vocabulary, overview and principles. ISO.