
TNS · OEE MONITORING
Ukur efektivitas mesin secara otomatis, tanpa rekap spreadsheet
Availability, Performance, dan Quality dihitung dari data mesin dan data produksi, per shift dan per mesin, tanpa entri manual yang selalu terlambat.
Platform: TNS · Produktivitas
Masalahnya
OEE dihitung manual, dan angkanya selalu terlambat
Ketika OEE bergantung pada laporan operator dan rekap Excel, angkanya baru tersedia beberapa hari setelah kejadian, sudah tercampur asumsi, dan sulit dibandingkan antar shift karena cara pencatatannya berbeda-beda.
Tanda-tanda yang biasa kami temui
- OEE hanya tersedia bulanan, sudah lewat untuk ditindaklanjuti
- Definisi downtime berbeda antar shift atau antar line
- Angka Performance tidak dapat ditelusuri ke cycle time aktual
- Reject dicatat terpisah dari data mesin
Dipakai oleh
- Production Manager
- Supervisor Produksi
- Continuous Improvement Engineer
- Plant Manager
Data yang dibaca
- Status mesin dari PLC, sensor, atau power signature
- Counter produksi atau cycle signal
- Data reject / rejected product
- Master data: cycle time standar, jadwal shift, work order
Cara kerja
Dari mesin sampai keputusan
01
Deteksi status
Running, idle, stop
02
Hitung tiga faktor
Availability, Performance, Quality
03
Agregasi
Per mesin, shift, hari
04
Bandingkan
Antar mesin & target
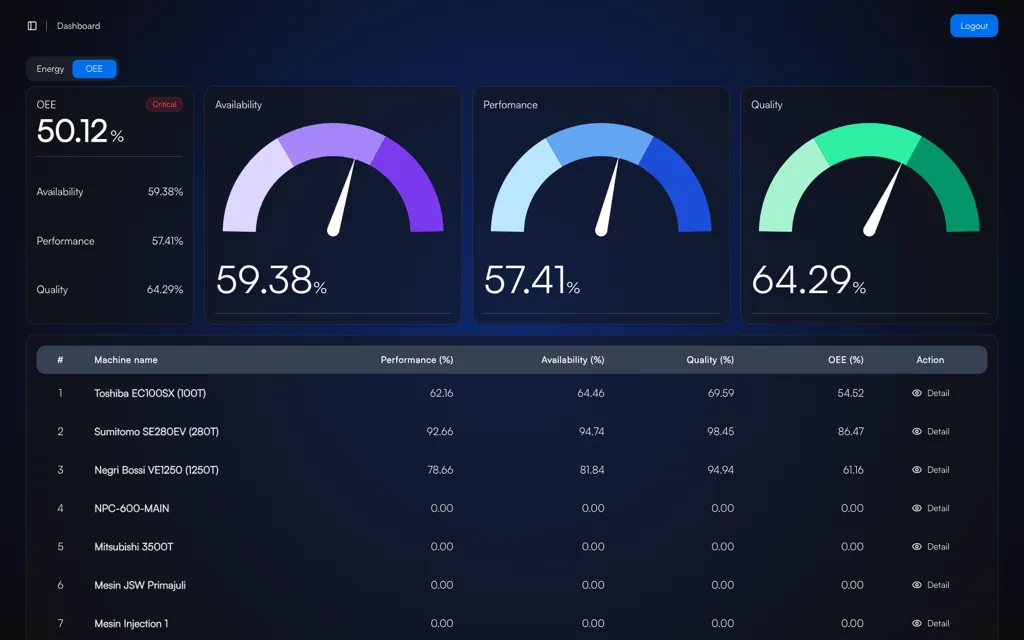
Tampilan sistem
Seperti ini tampilannya di layar
Kemampuan
Yang bisa Anda lakukan dengannya
OEE otomatis
Dihitung dari data mesin, bukan dari rekap manual yang menyusul kemudian.
Tiga faktor terpisah
Availability, Performance, dan Quality terlihat masing-masing, sehingga penyebab penurunan jelas.
Per mesin & per shift
Perbandingan antar shift memakai definisi yang sama untuk semua line.
Target vs aktual
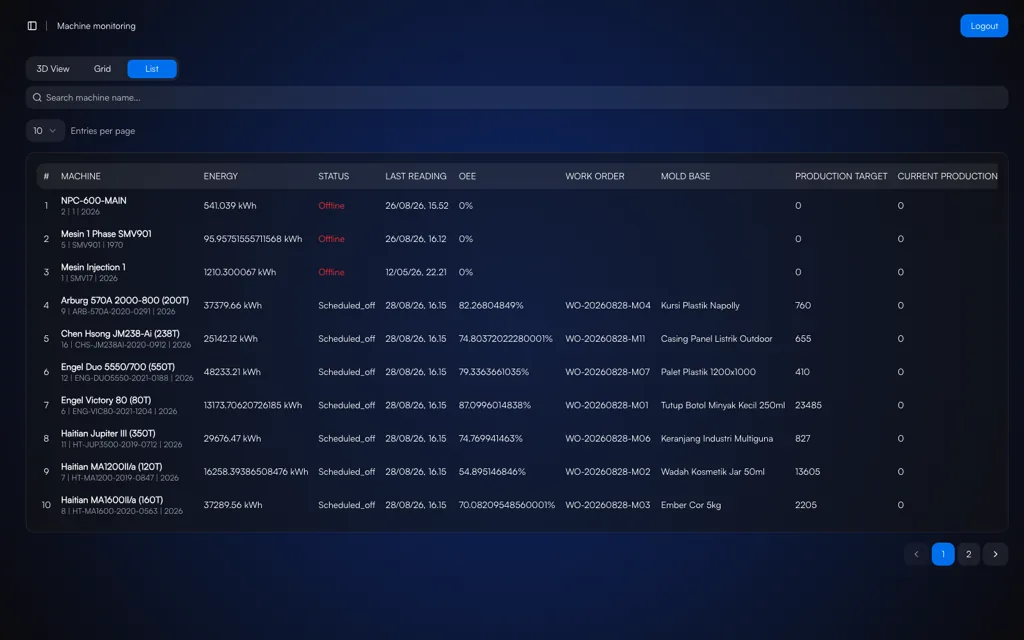
Mesin di bawah target ditandai tanpa perlu menyaring tabel satu per satu.
Trend historis
Pergerakan OEE dari waktu ke waktu terlihat, bukan hanya angka hari ini.
Drill-down per mesin
Dari angka agregat langsung ke detail mesin dan periode penyebabnya.
Terhubung ke downtime
Penurunan Availability dapat ditelusuri ke event downtime yang spesifik.
Terhubung ke energi
OEE dan konsumsi energi dibaca pada mesin yang sama, dalam periode yang sama.
Di lantai produksi
Bagaimana dipakai sehari-hari
01
OEE turun
Terlihat pada dashboard
02
Faktor mana?
A, P, atau Q
03
Mesin & shift mana?
Drill-down
04
Tindak lanjut
Downtime, setting, atau kualitas
Dampak
Kenapa ini penting
01
Loss produksi menjadi terlihat dan terukur
Selisih antara kapasitas terpasang dan output aktual berhenti menjadi perkiraan. Ia terurai menjadi tiga faktor yang masing-masing punya penanggung jawab berbeda.
02
Rapat produksi berbasis angka yang sama
Produksi, maintenance, dan quality membaca sumber data tunggal, sehingga diskusi bergeser dari perdebatan angka ke pembahasan tindakan.
03
Keputusan investasi kapasitas lebih tepat
Sebelum membeli mesin baru, terlihat berapa kapasitas yang sebenarnya masih bisa dipulihkan dari mesin yang ada.
Bisa dimulai sendiri
OEE Monitoring bisa dimulai pada satu line percontohan. Downtime monitoring, production monitoring, dan energy monitoring menggunakan struktur mesin dan shift yang sama, sehingga penambahannya tidak memerlukan konfigurasi ulang.
Contoh penerapan
Di berbagai jenis pabrik
- Injection Moulding
- Memantau OEE per mesin dengan cycle time berbeda tanpa menyamaratakan target.
- Automotive
- Membandingkan performa shift pagi dan malam pada line yang sama.
- Food & Beverage
- Memisahkan loss karena changeover dari loss karena gangguan mesin.
- Multi-plant
- Menyamakan definisi OEE antar pabrik agar perbandingannya bermakna.
Integrasi
Terhubung ke yang sudah Anda punya
Tidak perlu mengganti PLC, meter, atau ERP. Machvory membaca data dari peralatan yang sudah terpasang di pabrik Anda.
01
PLC, sensor, meter
Sumber data di mesin
02
Edge gateway
Akuisisi dan buffering
03
Lapisan integrasi Machvory
Modbus, OPC UA, MQTT
04
TNS / OPTIMUS
Analitik dan alur kerja
05
ERP, SAP, BI
Konsolidasi enterprise
- PLC Siemens, Mitsubishi, Omron, Allen-Bradley
- Modbus TCP dan Modbus RTU
- OPC UA
- MQTT
- Power meter dan energy meter
- Sensor vibrasi, temperatur, arus
- SCADA dan HMI yang sudah ada
- ERP dan SAP
- REST API dan SQL
Langkah berikutnya
Biasanya dilanjutkan dengan
Mulai dari satu kebutuhan, tambahkan yang lain ketika memang diperlukan.
Pertanyaan umum
Yang sering ditanyakan
Bagaimana jika mesin lama tidak punya output digital?
Status dan cycle mesin dapat direkonstruksi dari sensor tambahan seperti proximity, current transformer, atau signal lampu andon. Pendekatannya dipilih per mesin sesuai kondisi lapangan.
Apakah operator masih perlu menginput sesuatu?
Deteksi status dan perhitungan berjalan otomatis. Input operator tetap berguna untuk hal yang tidak bisa dibaca mesin, misalnya alasan berhenti dan kategori reject, sehingga analisa penyebab lebih tajam.
Apakah kami harus mengganti PLC atau mesin yang sudah ada?
Tidak. Machvory membaca data dari sistem yang sudah terpasang melalui Modbus, OPC UA, MQTT, atau power meter. Bila sebuah mesin belum memiliki titik data yang dibutuhkan, kami menambahkan sensor atau gateway pada mesin tersebut saja, bukan mengganti kontrolnya.
Bisakah dipasang on-premise, tanpa cloud?
Bisa. Deployment dapat dijalankan penuh di server internal pabrik, di cloud, atau kombinasi keduanya. Pilihan biasanya ditentukan oleh kebijakan IT/OT dan ketersediaan jaringan di plant.
Berapa lama implementasi awal?
Bergantung pada kesiapan titik data dan jumlah mesin. Kami umumnya memulai dari pilot pada satu line atau beberapa aset kritikal untuk memvalidasi kualitas data dan workflow, lalu memperluas setelah hasilnya terbukti di lapangan.
Lihat Cara OEE Diukur Otomatis
Engineer kami melihat kondisi mesin dan data yang sudah Anda punya, lalu menyusun pilot yang realistis untuk dijalankan.
- Tanpa kewajiban membeli
- Dibalas pada jam kerja berikutnya
- Bisa langsung via WhatsApp