
TNS · PRODUCTION MONITORING
Pantau output produksi per mesin dan per shift secara real-time
Target, aktual, progres work order, dan status mesin dibaca dari sumber yang sama, sehingga posisi produksi diketahui saat berjalan, bukan setelah shift berakhir.
Platform: TNS · Produktivitas
Masalahnya
Posisi produksi baru diketahui setelah terlambat
Bila progres hanya dilaporkan di akhir shift, keterlambatan tidak dapat lagi dikoreksi. Yang dibutuhkan supervisor adalah gambaran posisi saat ini terhadap target, per mesin, selagi shift masih berjalan.
Tanda-tanda yang biasa kami temui
- Progres work order dilaporkan manual dan tidak seragam
- Perbedaan target dan aktual baru terlihat di akhir shift
- Jadwal produksi terpisah dari data mesin
- Sulit mengetahui mesin mana yang menahan penyelesaian order
Dipakai oleh
- Production Planner (PPIC)
- Production Supervisor
- Plant Manager
- Tim Delivery / Customer Service
Data yang dibaca
- Counter produksi atau cycle signal per mesin
- Work order dan jadwal produksi
- Master data produk, mold, dan cycle time standar
Cara kerja
Dari mesin sampai keputusan
01
Jadwal
Work order per mesin & tanggal
02
Eksekusi
Output terbaca otomatis
03
Progres
Aktual vs target berjalan
04
Tindak lanjut
Order berisiko ditandai
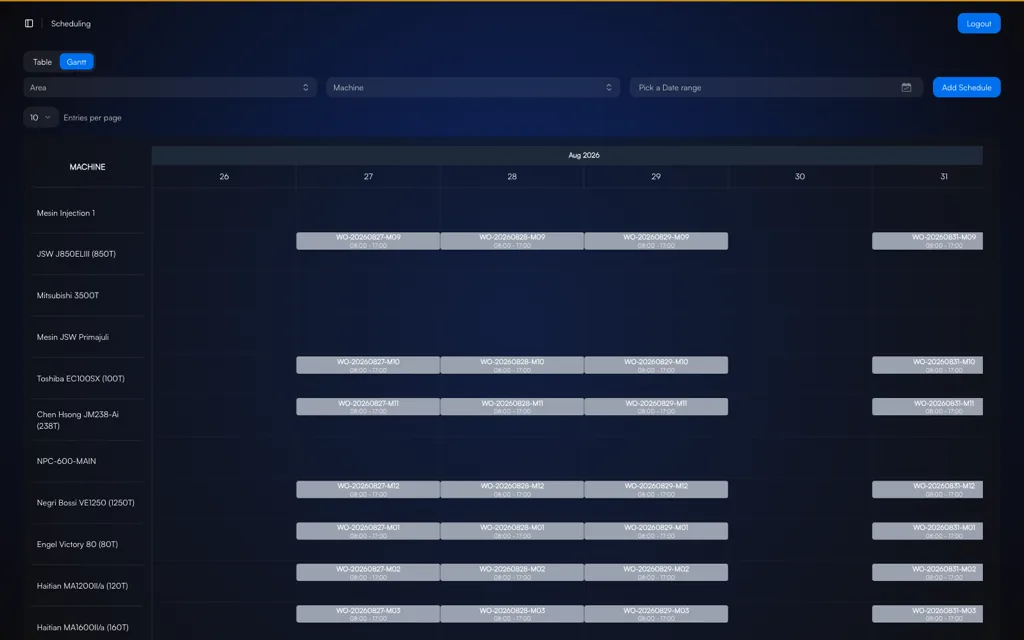
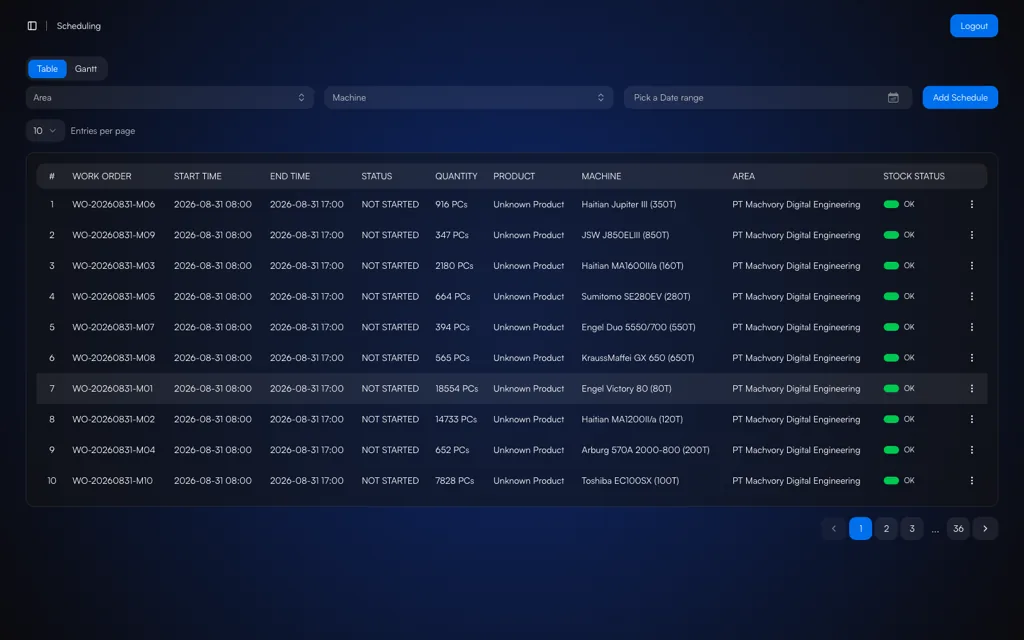
Tampilan sistem
Seperti ini tampilannya di layar
Kemampuan
Yang bisa Anda lakukan dengannya
Target vs aktual
Selisih terhadap target terlihat selagi shift berjalan.
Progres per work order
Jumlah yang sudah diproduksi terhadap kuantitas order terbaca otomatis.
Jadwal produksi
Rencana per mesin per hari tersaji dalam tabel dan tampilan Gantt.
Status mesin real-time
Running, standby, offline, dan scheduled off dibedakan.
Output per shift
Produksi terpisah per shift tanpa rekap manual.
Pencatatan reject
Produk reject tercatat dan masuk ke faktor Quality pada OEE.
Multi-mesin & multi-area
Beban produksi antar mesin dan area terlihat dalam satu tampilan.
Terhubung ke OEE
Data output yang sama dipakai untuk menghitung Performance dan Quality.
Di lantai produksi
Bagaimana dipakai sehari-hari
01
Order dijadwalkan
Mesin & waktu
02
Produksi berjalan
Output terbaca
03
Progres terpantau
Real-time
04
Order selesai
Aktual tercatat
Dampak
Kenapa ini penting
01
Koreksi masih mungkin dilakukan
Ketika keterlambatan terlihat di tengah shift, penambahan sumber daya atau perubahan urutan masih dapat menyelamatkan komitmen pengiriman.
02
Perencanaan berbasis kapasitas nyata
Data aktual per mesin memberi PPIC gambaran kapasitas yang benar-benar tersedia, bukan kapasitas di atas kertas.
03
Satu sumber data untuk produksi dan maintenance
Output, downtime, dan energi dibaca pada mesin yang sama, sehingga dampak gangguan terhadap pengiriman dapat dijelaskan.
Bisa dimulai sendiri
Production monitoring dapat diimplementasikan lebih dulu pada line dengan komitmen pengiriman paling ketat, lalu diperluas ke OEE, downtime, dan energi dalam platform TNS yang sama.
Contoh penerapan
Di berbagai jenis pabrik
- Injection Moulding
- Memantau progres order dengan cycle time dan cavity berbeda per mesin.
- Automotive
- Mengetahui stasiun yang menahan penyelesaian order pada line assembly.
- Packaging
- Memantau output per shift terhadap target harian.
- Food & Beverage
- Menelusuri output per batch beserta reject yang menyertainya.
Integrasi
Terhubung ke yang sudah Anda punya
Tidak perlu mengganti PLC, meter, atau ERP. Machvory membaca data dari peralatan yang sudah terpasang di pabrik Anda.
01
PLC, sensor, meter
Sumber data di mesin
02
Edge gateway
Akuisisi dan buffering
03
Lapisan integrasi Machvory
Modbus, OPC UA, MQTT
04
TNS / OPTIMUS
Analitik dan alur kerja
05
ERP, SAP, BI
Konsolidasi enterprise
- PLC Siemens, Mitsubishi, Omron, Allen-Bradley
- Modbus TCP dan Modbus RTU
- OPC UA
- MQTT
- Power meter dan energy meter
- Sensor vibrasi, temperatur, arus
- SCADA dan HMI yang sudah ada
- ERP dan SAP
- REST API dan SQL
Langkah berikutnya
Biasanya dilanjutkan dengan
Mulai dari satu kebutuhan, tambahkan yang lain ketika memang diperlukan.
Pertanyaan umum
Yang sering ditanyakan
Apakah menggantikan ERP atau MES yang sudah ada?
Tidak. TNS fokus pada eksekusi di lantai produksi dan data mesin. Work order dapat berasal dari ERP melalui integrasi, dan hasil aktualnya dapat dikirim kembali, sehingga keduanya saling melengkapi.
Bagaimana menghitung output bila satu siklus menghasilkan banyak unit?
Faktor jumlah unit per siklus diatur per mesin dan per produk, sehingga perhitungan output tetap benar untuk mold dengan cavity berbeda.
Apakah kami harus mengganti PLC atau mesin yang sudah ada?
Tidak. Machvory membaca data dari sistem yang sudah terpasang melalui Modbus, OPC UA, MQTT, atau power meter. Bila sebuah mesin belum memiliki titik data yang dibutuhkan, kami menambahkan sensor atau gateway pada mesin tersebut saja, bukan mengganti kontrolnya.
Bisakah dipasang on-premise, tanpa cloud?
Bisa. Deployment dapat dijalankan penuh di server internal pabrik, di cloud, atau kombinasi keduanya. Pilihan biasanya ditentukan oleh kebijakan IT/OT dan ketersediaan jaringan di plant.
Berapa lama implementasi awal?
Bergantung pada kesiapan titik data dan jumlah mesin. Kami umumnya memulai dari pilot pada satu line atau beberapa aset kritikal untuk memvalidasi kualitas data dan workflow, lalu memperluas setelah hasilnya terbukti di lapangan.
Bacaan lanjutan
Demo Production Monitoring
Engineer kami melihat kondisi mesin dan data yang sudah Anda punya, lalu menyusun pilot yang realistis untuk dijalankan.
- Tanpa kewajiban membeli
- Dibalas pada jam kerja berikutnya
- Bisa langsung via WhatsApp