
Manajemen pemeliharaan
Work order maintenance: pengertian, isi form, alur, dan contohnya
Di banyak pabrik, work order hanya dianggap formulir yang harus diisi supaya pekerjaan boleh dimulai. Padahal, kumpulan work order yang diisi dengan benar adalah satu-satunya catatan jujur tentang apa yang terjadi pada mesin. Artikel ini membahas apa isi work order yang baik, bagaimana alurnya, dan mengapa detail kecil di dalamnya menentukan apakah data pemeliharaan bisa dipakai.
Ringkasan
- Work order maintenance adalah perintah kerja tertulis yang mengikat satu pekerjaan pemeliharaan pada satu aset, lengkap dengan rencana, pelaksana, dan hasilnya.
- Work request berasal dari siapa saja yang melihat masalah; work order baru terbit setelah permintaan itu ditinjau, disetujui, dan direncanakan.
- Form yang baik tidak panjang, tetapi mewajibkan data yang dibutuhkan untuk analisis: kode kegagalan, jam kerja aktual, waktu downtime, dan verifikasi.
- Work order baru benar-benar ditutup setelah hasilnya diverifikasi. Status "selesai" dari teknisi belum membuktikan bahwa masalahnya hilang.
Pengertian work order maintenance
Work order maintenance adalah perintah kerja tertulis yang memberi wewenang dan instruksi untuk melakukan satu pekerjaan pemeliharaan pada aset tertentu. Di dalamnya tercatat aset yang dikerjakan, masalah yang ditangani, siapa yang mengerjakan, kapan, dengan bahan apa, dan apa hasilnya. Dalam bahasa sehari-hari di pabrik, dokumen ini sering disebut perintah kerja, SPK, atau cukup "WO".
Standar EN 13306 mengingatkan bahwa pemeliharaan mencakup tindakan teknis, administratif, dan manajerial, bukan hanya pekerjaan dengan kunci pas[1]. Work order adalah titik temu ketiganya. Sisi teknisnya ada pada rencana kerja dan temuan di lapangan. Sisi administratifnya ada pada nomor, status, dan tanda tangan. Sisi manajerialnya muncul ketika ratusan work order dijumlahkan menjadi gambaran beban kerja, biaya, dan keandalan aset. Palmer menempatkan work order sebagai dokumen pusat dalam sistem perencanaan dan penjadwalan: pekerjaan diidentifikasi, direncanakan, dijadwalkan, dan riwayatnya disimpan melalui dokumen yang sama[2].
Work request, notifikasi, dan work order
Istilah ini sering tertukar dengan work request atau permintaan kerja. Work request adalah laporan bahwa ada sesuatu yang perlu ditangani, dan boleh dibuat oleh siapa saja: operator yang mendengar bunyi aneh dari pompa, petugas QC yang melihat produk cacat berulang, atau teknisi yang menemukan kebocoran saat inspeksi. Di beberapa sistem ERP, laporan semacam ini disebut notifikasi. Work request belum memberi wewenang untuk bekerja. Ia masih harus ditinjau: apakah masalahnya nyata, apakah sudah ada work order untuk masalah yang sama, dan seberapa mendesak penanganannya.
Setelah disetujui, permintaan itu menjadi work order dan masuk ke antrean perencanaan. Pemisahan ini terlihat birokratis, tetapi manfaatnya nyata. Teknisi tidak lagi menerima perintah langsung dari lima orang berbeda lewat telepon, dan setiap pekerjaan yang dikerjakan punya jejak yang bisa ditelusuri. Pekerjaan yang hanya berupa pesan singkat tidak pernah tercatat sebagai pekerjaan.
Jenis work order dalam pemeliharaan
Jenis work order mengikuti jenis pemeliharaan yang melahirkannya. EN 13306 membedakan pemeliharaan korektif, yang dilakukan setelah kerusakan dikenali, dari pemeliharaan preventif, yang dilakukan untuk menilai atau menahan penurunan kondisi dan mengurangi peluang kegagalan. Pemeliharaan preventif sendiri dibagi lagi menjadi pemeliharaan terjadwal berdasarkan interval dan pemeliharaan berbasis kondisi, termasuk bentuk prediktifnya[1]. Mobley menjelaskan bahwa pada pemeliharaan prediktif, data kondisi mesin dipakai untuk menentukan kapan tindakan perlu dijadwalkan[3]. Dalam praktik, pabrik biasanya menambahkan beberapa kategori lain agar laporan lebih mudah dibaca.
| Jenis | Pemicu | Contoh |
|---|---|---|
| Korektif | Kerusakan atau penyimpangan sudah terjadi | Mengganti seal pompa yang bocor |
| Preventif | Interval kalender, jam operasi, atau jumlah siklus | Servis kompresor setiap 2.000 jam operasi |
| Prediktif atau berbasis kondisi | Hasil pemantauan melewati batas atau tren memburuk | Memeriksa bearing motor setelah vibrasi naik dari baseline |
| Inspeksi | Jadwal pemeriksaan atau checksheet rutin | Ronda mingguan panel listrik dan level oli gearbox |
| Proyek atau modifikasi | Perubahan desain, penambahan kapasitas, atau perbaikan permanen | Memasang guard baru atau mengganti jenis kopling |
| Darurat | Risiko keselamatan, lingkungan, atau produksi berhenti total | Kebocoran amonia atau mesin utama mati di tengah shift malam |
Pembagian ini bukan sekadar label. Ketika jenis work order diisi dengan konsisten, pabrik dapat melihat berapa bagian jam kerja teknisi yang habis untuk pekerjaan reaktif dan berapa yang dipakai untuk pekerjaan terencana. Satu hal yang perlu dijaga: work order darurat harus benar-benar darurat. Jika setiap permintaan dari produksi ditandai darurat, kategori ini kehilangan maknanya dan perencanaan tidak pernah sempat berjalan.
Isi form work order maintenance yang baik
Pertanyaan yang paling sering dicari tentang topik ini adalah apa saja yang harus ada di form atau template work order. Jawabannya bergantung pada data apa yang ingin dianalisis kelak. Form yang terlalu singkat menghasilkan riwayat yang tidak bisa dipakai, sedangkan form yang terlalu panjang tidak akan diisi dengan jujur oleh teknisi yang sedang dikejar waktu. Tabel berikut merangkum kolom yang layak dipertahankan beserta alasannya.
| Kolom | Isi | Kenapa penting |
|---|---|---|
| ID aset dan lokasi | Kode unik aset dari register, beserta area dan lini | Tanpa ID yang tepat, riwayat tidak menempel pada aset dan tidak bisa dijumlahkan per mesin |
| Deskripsi masalah | Gejala yang diamati, kapan mulai, dan kondisi operasi saat itu | Membantu perencana memperkirakan pekerjaan sebelum teknisi datang |
| Kode kegagalan | Mode kegagalan dari daftar baku, misalnya vibrasi tinggi, bocor, atau tidak mau start | Membuat kejadian yang sama bisa dihitung, bukan hanya dibaca satu per satu |
| Prioritas | Tingkat urgensi menurut matriks yang disepakati | Menentukan urutan pengerjaan secara adil saat sumber daya terbatas |
| Tanggal diminta, direncanakan, dan jatuh tempo | Tiga tanggal terpisah, bukan satu | Memperlihatkan waktu tunggu dan dasar untuk mengukur kepatuhan jadwal |
| Teknisi yang ditugaskan | Nama atau regu, beserta keahlian yang dibutuhkan | Memastikan pekerjaan diberikan pada orang yang kompeten dan beban kerja terlihat |
| Catatan keselamatan dan LOTO | Titik isolasi energi, izin kerja, dan APD yang diperlukan | Keselamatan direncanakan sebelum pekerjaan dimulai, bukan diputuskan di lokasi |
| Rencana kerja atau checklist | Urutan langkah, nilai setelan, dan titik pemeriksaan | Menjaga mutu pekerjaan tetap sama siapa pun teknisinya |
| Suku cadang dan alat | Nomor part, jumlah, dan alat khusus | Mencegah pekerjaan terhenti karena menunggu barang dari gudang |
| Estimasi dan aktual jam kerja | Jam kerja rencana dan jam kerja sebenarnya per orang | Dasar menyusun jadwal yang realistis dan memperbaiki estimasi berikutnya |
| Awal dan akhir downtime | Jam aset berhenti dan jam aset kembali beroperasi | Sumber data untuk MTTR dan ketersediaan aset |
| Temuan, penyebab, dan kode tindakan | Apa yang ditemukan, mengapa terjadi, dan apa yang dilakukan | Memisahkan gejala dari akar masalah dan menjadi bahan analisis kegagalan berulang |
| Tanda tangan dan verifikasi | Konfirmasi teknisi, pemeriksaan supervisor, dan penerimaan dari pemilik aset | Memastikan pekerjaan benar-benar tuntas sebelum work order ditutup |
Pembagian mode, mekanisme, dan penyebab kegagalan serta data jam kerja dan downtime mengacu pada struktur data ISO 14224 [4].
Dua kolom paling sering diremehkan: kode kegagalan dan jam kerja aktual. ISO 14224 memisahkan beberapa hal yang dalam catatan bebas biasanya tercampur. Mode kegagalan adalah cara kegagalan terlihat, misalnya vibrasi tinggi. Mekanisme kegagalan adalah proses fisik yang terjadi, misalnya keausan. Penyebab kegagalan adalah alasan mekanisme itu muncul, misalnya pelumasan yang kurang. Standar yang sama juga memuat data pemeliharaan seperti jenis tindakan, jam kerja, dan lama aset tidak beroperasi[4]. Pabrik tidak perlu menyalin seluruh daftar kode dari standar itu. Cukup ambil struktur berpikirnya, lalu susun daftar pendek yang cocok dengan aset sendiri.
Rencana kerja juga layak mendapat perhatian. Palmer menganjurkan agar perencana menyiapkan rencana kerja, suku cadang, alat, dan estimasi jam sebelum pekerjaan dijadwalkan, lalu memakai umpan balik teknisi setelah pekerjaan selesai untuk memperbaiki rencana berikutnya[2]. Dengan cara ini, work order untuk pekerjaan yang berulang makin lama makin akurat, karena setiap pelaksanaan menambah pengetahuan tentang aset tersebut.
Contoh work order maintenance: penggantian bearing pompa
Tabel berikut memperlihatkan bagaimana work order yang terisi lengkap terlihat. Seluruh kode, nama aset, tanggal, dan angka di dalamnya adalah ilustrasi, disusun untuk menunjukkan cara mengisi setiap kolom, bukan data dari pabrik tertentu.
| Kolom | Isi (ilustrasi) |
|---|---|
| Nomor dan jenis | WO-0417, korektif terencana |
| Aset dan lokasi | P-204, pompa sentrifugal air pendingin, ruang utilitas lini 2 |
| Deskripsi masalah | Operator shift malam melaporkan bunyi kasar di sisi kopling pompa. Rumah bearing terasa lebih panas dari biasanya. |
| Kode kegagalan | Vibrasi tinggi |
| Prioritas | P2: produksi masih berjalan dengan pompa cadangan, kegagalan diperkirakan dalam hitungan hari |
| Tanggal | Diminta 14/7, direncanakan 15/7, jatuh tempo 16/7 |
| Teknisi | Dua teknisi mekanik (teknisi A dan teknisi B) |
| Keselamatan dan LOTO | Isolasi motor di panel MCC dengan gembok dan tag, tutup katup hisap dan buang, buang tekanan, pastikan energi nol |
| Rencana kerja | Lepas guard dan kopling, lepas bearing sisi kopling, pasang bearing baru dengan pemanas induksi, beri grease, pasang kembali, periksa kelurusan poros, uji jalan |
| Suku cadang dan alat | Bearing 6309 C3 (1 buah), grease sesuai spesifikasi, pemanas induksi, puller, dial indicator |
| Jam kerja | Estimasi 2 orang × 3 jam = 6 jam kerja. Aktual 2 orang × 3,5 jam = 7 jam kerja. |
| Downtime aset | Berhenti 08.10, kembali beroperasi 12.40: 4 jam 30 menit |
| Temuan, penyebab, dan tindakan | Lintasan luar bearing sisi kopling berlubang (pitting), grease kering dan menghitam. Mekanisme: keausan. Penyebab: pelumasan kurang. Tindakan: ganti bearing, tambahkan titik pelumasan ini ke PM bulanan. |
| Verifikasi | Vibrasi diukur ulang setelah uji jalan dan kembali setara baseline pompa. Diperiksa supervisor dan diterima operator utilitas pada 16/7. |
Semua isi tabel adalah ilustrasi.
Perhatikan beberapa detail. Jam kerja aktual lebih besar satu jam dari estimasi (7 jam kerja dibanding 6 jam kerja), dan selisih itu menjadi masukan untuk rencana penggantian bearing berikutnya. Downtime aset tercatat 4 jam 30 menit, sedangkan kedua teknisi bekerja 3 jam 30 menit. Selisih satu jam berasal dari menunggu izin kerja dan mengambil bearing dari gudang. Tanpa pencatatan jam yang terpisah seperti ini, waktu tunggu tersebut tersembunyi di dalam angka perbaikan, dan tim akan mengira pekerjaannya lambat padahal persiapannya yang kurang.
Detail lain yang penting adalah tindak lanjut di kolom temuan. Penggantian bearing menyelesaikan gejalanya. Penambahan titik pelumasan ke jadwal PM menangani penyebabnya. Work order yang berhenti pada "bearing sudah diganti" akan terulang, karena penyebab yang sama masih ada.
Alur status work order dari terbuka sampai ditutup
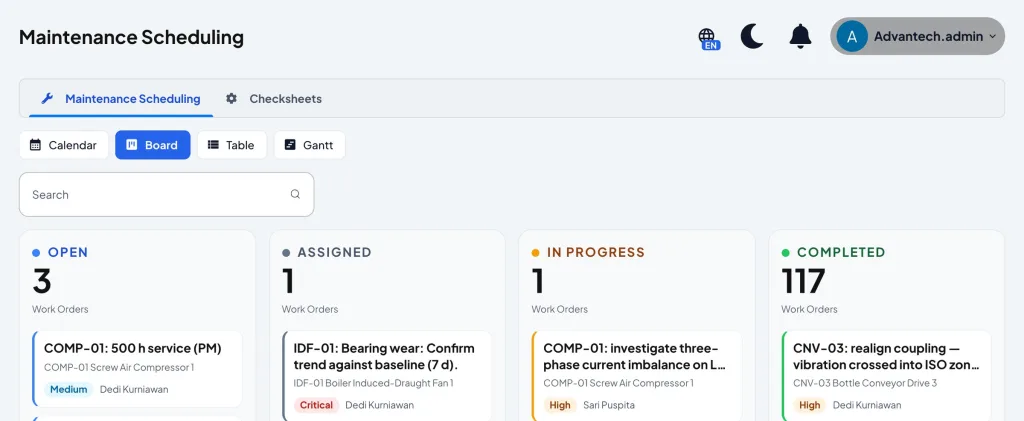
Artikel apa itu CMMS membahas siklus hidup work order sebagai tahapan proses, dari permintaan sampai analisis. Di sini sudut pandangnya lebih sempit: status yang melekat pada satu work order dan dilihat semua orang di papan kerja. Nama status berbeda antarsistem, tetapi urutannya umumnya seperti berikut.
- 01Terbuka
- 02Disetujui
- 03Direncanakan
- 04Dijadwalkan
- 05Dikerjakan
- 06Selesai
- 07Diverifikasi dan ditutup
Terbuka berarti work order sudah tercatat tetapi belum ditinjau. Disetujui berarti pekerjaan dinilai perlu dan prioritasnya ditetapkan. Direncanakan berarti rencana kerja, suku cadang, dan estimasi jam sudah siap. Dijadwalkan berarti pekerjaan sudah punya tanggal dan pelaksana. Dikerjakan berarti teknisi sudah mulai di lapangan. Selesai berarti teknisi menyatakan pekerjaannya tuntas. Diverifikasi dan ditutup berarti hasilnya sudah diperiksa, data wajib sudah lengkap, dan work order tidak bisa diubah lagi. Banyak pabrik juga memakai status tunggu, misalnya menunggu suku cadang atau menunggu jadwal henti produksi, supaya alasan tertundanya pekerjaan terlihat jelas.
Status yang tercatat rapi juga membuat penjadwalan bisa diukur. Palmer menjadikan kepatuhan jadwal sebagai ukuran utama kinerja penjadwalan mingguan[2]. Ukuran ini bisa dihitung berdasarkan jumlah work order atau berdasarkan jam kerja. Versi jumlah work order berikut lebih sederhana untuk memulai.
Kepatuhan jadwal (schedule compliance)
Kepatuhan jadwal = WO terjadwal yang selesai dalam periode ÷ WO yang dijadwalkan dalam periode × 100%
Ilustrasi: dari 48 work order yang dijadwalkan untuk satu minggu, 42 selesai pada minggu itu. Kepatuhan jadwal = 42 ÷ 48 × 100% = 87,5%.
Pekerjaan darurat yang menyela jadwal tidak dihitung sebagai pekerjaan terjadwal, meskipun ikut menyita jam kerja.
Matriks prioritas work order
Prioritas adalah kolom yang paling mudah disalahgunakan. Tanpa aturan, prioritas ditentukan oleh siapa yang paling keras meminta. Cara yang lebih adil adalah menilai dua hal secara terpisah. Pertama, konsekuensi jika aset gagal. Moubray mengelompokkan konsekuensi kegagalan menjadi kegagalan tersembunyi, konsekuensi keselamatan dan lingkungan, konsekuensi operasional, dan konsekuensi nonoperasional[5]. Kedua, urgensi: seberapa cepat kegagalan fungsional diperkirakan terjadi jika pekerjaan ditunda.
| Konsekuensi jika gagal | Sudah atau segera terjadi | Diperkirakan dalam hitungan hari | Diperkirakan dalam hitungan minggu |
|---|---|---|---|
| Keselamatan atau lingkungan | P1 | P1 | P2 |
| Produksi berhenti | P1 | P2 | P3 |
| Produksi melambat atau mutu terganggu | P2 | P3 | P3 |
| Tidak berdampak langsung pada produksi | P3 | P4 | P4 |
Contoh untuk disesuaikan, bukan standar. Definisi P1 sampai P4 dan target waktu tanggapnya ditetapkan oleh masing-masing pabrik.
Dalam contoh ini, P1 berarti pekerjaan dimulai segera dan boleh menggeser jadwal minggu berjalan. P2 masuk jadwal dalam beberapa hari. P3 direncanakan dan dijadwalkan pada minggu berikutnya. P4 dikerjakan ketika ada kapasitas atau digabung dengan jadwal henti. Matriks semacam ini berguna karena keputusan prioritas dapat dijelaskan dan diperiksa. Ia juga membuka percakapan yang sehat dengan produksi: jika hampir semua work order berakhir di P1, masalahnya bukan pada tim pemeliharaan, melainkan pada kondisi aset atau pada cara permintaan dinilai.
Mengapa work order di kertas, Excel, dan WhatsApp kehilangan riwayat
Hampir setiap pabrik memulai dari kertas, lalu pindah ke template Excel, dan pada saat yang sama memakai grup WhatsApp untuk permintaan yang mendesak. Ketiganya bisa dipakai untuk mencatat pekerjaan. Masalahnya muncul ketika catatan itu harus dipakai untuk menjawab pertanyaan, bukan hanya disimpan.
Form kertas mudah diisi, tetapi sulit dicari. Riwayat pompa P-204 tersebar di map bulanan, dan untuk mengetahui berapa kali bearing-nya diganti dalam setahun, seseorang harus membuka dua belas map satu per satu. Template Excel lebih baik untuk dijumlahkan, tetapi biasanya dipegang satu orang, diisi di akhir shift atau akhir minggu dari ingatan, dan kolom bebasnya diisi dengan istilah yang berbeda-beda: "bearing rusak", "brg aus", "ganti laher". Bagi manusia artinya sama, bagi rumus tidak.
WhatsApp paling cepat untuk melapor, dan justru karena itu paling mudah hilang. Permintaan tenggelam di antara foto dan percakapan lain, tidak punya status, dan tidak ada yang tahu apakah permintaan itu sudah dikerjakan atau hanya sudah dibaca. Ketika teknisi yang menangani pindah atau keluar, pengetahuan tentang masalah itu ikut pergi.
Kesamaan ketiganya adalah tidak ada yang memaksa data inti terisi: ID aset, kode kegagalan, jam kerja, dan waktu downtime. Wireman menyusun indikator kinerja pemeliharaan secara berjenjang, dari tingkat korporasi sampai tingkat fungsional[6]. Di tingkat fungsional, banyak indikator, misalnya kepatuhan jadwal dan porsi pekerjaan terencana, dihitung langsung dari data work order. Jika data itu tidak lengkap, indikator di atasnya tidak dapat dipercaya. Sistem work order maintenance yang terkomputerisasi tidak otomatis memperbaiki disiplin, tetapi dapat mewajibkan kolom tertentu, mengunci work order yang sudah ditutup, dan menempelkan setiap catatan pada aset yang benar.
Langkah menstandarkan work order di pabrik
Standarisasi work order tidak harus menunggu perangkat lunak baru. Sebagian besar langkah di bawah ini dapat dimulai dengan form yang sudah ada, lalu dipindahkan ke sistem ketika alurnya sudah stabil.
- Tentukan pertanyaan yang ingin dijawab. Misalnya: aset mana yang paling sering rusak, berapa lama rata-rata perbaikannya, dan berapa bagian pekerjaan yang terencana. Setiap kolom wajib di form harus melayani salah satu pertanyaan itu.
- Rapikan register aset. Setiap aset punya satu ID unik yang tertempel di lapangan, sehingga teknisi tidak perlu menebak nama mesin.
- Susun daftar kode kegagalan yang pendek. Mulailah dengan sepuluh sampai lima belas mode kegagalan yang benar-benar terjadi di pabrik, dengan struktur mode, penyebab, dan tindakan seperti pada ISO 14224[4].
- Sepakati matriks prioritas dengan produksi. Tulis definisi P1 sampai P4 dan target waktunya, lalu minta kepala produksi ikut menandatanganinya.
- Pisahkan work request dari work order. Siapa pun boleh melapor, tetapi hanya peran tertentu yang menyetujui dan menjadwalkan.
- Wajibkan jam kerja aktual dan waktu downtime saat penutupan. Work order tanpa data ini tidak boleh berpindah ke status ditutup.
- Tetapkan siapa yang memverifikasi. Supervisor atau pemilik aset memeriksa hasil sebelum work order ditutup, dan untuk pekerjaan penting, verifikasi dilakukan dengan pengukuran, bukan hanya pengamatan.
- Tinjau data secara rutin. Bahas work order yang tertunda dan kegagalan berulang setiap minggu. Indikator yang dibangun dari data ini dibahas lebih lanjut dalam artikel KPI maintenance.
Kesalahan umum dalam pengisian work order
Kesalahan berikut jarang terlihat pada satu work order. Dampaknya baru muncul setelah berbulan-bulan, ketika data dikumpulkan dan ternyata tidak dapat menjawab pertanyaan apa pun.
- Hanya kolom teks bebas. Deskripsi bebas tetap perlu untuk konteks, tetapi tanpa kolom terstruktur, kejadian yang sama tidak bisa dihitung. "Pompa bunyi" dan "bearing P-204 aus" mungkin kejadian yang sama, tetapi tidak akan terbaca demikian.
- Tidak ada kode kegagalan. Tanpa mode dan penyebab kegagalan, analisis kegagalan berulang harus dimulai dari membaca ulang ratusan catatan secara manual.
- Menutup tanpa verifikasi. Work order yang ditutup begitu teknisi pergi tidak membuktikan apa pun. Jika masalah muncul lagi dua hari kemudian, riwayat justru mencatat dua perbaikan yang berhasil.
- Tidak mencatat jam kerja aktual. Tanpa jam aktual, estimasi tidak pernah membaik, beban kerja tidak terlihat, dan jadwal mingguan terus disusun dari tebakan.
- Membuat work order setelah pekerjaan selesai. Praktik ini menghapus waktu tunggu, prioritas, dan rencana dari catatan. Yang tersisa hanya laporan, bukan perintah kerja.
- Satu work order untuk banyak aset. Pekerjaan yang dicatat pada "lini 2" tanpa aset spesifik tidak akan muncul di riwayat mesin mana pun.
Kesimpulan
Work order maintenance adalah unit terkecil dari seluruh sistem pemeliharaan. Setiap indikator, setiap analisis kegagalan, dan setiap keputusan mengganti strategi pemeliharaan pada akhirnya bersumber dari kumpulan work order. Karena itu, kualitas work order lebih menentukan daripada jumlahnya. Form yang baik cukup ringkas untuk diisi di lapangan, tetapi mewajibkan data yang nanti dibutuhkan: ID aset, kode kegagalan, jam kerja aktual, waktu downtime, dan verifikasi.
Langkah pertama yang paling realistis adalah merapikan form yang sudah ada: tambahkan kode kegagalan, pisahkan status selesai dari ditutup, dan wajibkan jam kerja aktual. Setelah beberapa bulan, data dari work order yang diisi dengan disiplin akan mulai menunjukkan pola yang sebelumnya hanya diketahui oleh teknisi paling senior.
Pertanyaan yang sering diajukan
Work order maintenance adalah apa?
Work order maintenance adalah perintah kerja tertulis untuk satu pekerjaan pemeliharaan pada aset tertentu. Isinya mencakup aset, masalah, prioritas, pelaksana, rencana kerja, suku cadang, jam kerja, downtime, temuan, dan verifikasi.
Apa perbedaan work request dan work order?
Work request adalah laporan bahwa ada masalah yang perlu ditangani dan boleh dibuat oleh siapa saja. Work order terbit setelah permintaan itu ditinjau dan disetujui, lalu menjadi dasar untuk merencanakan, menjadwalkan, dan mencatat pekerjaan.
Apa saja isi form work order maintenance?
Minimal ID aset dan lokasi, deskripsi masalah, kode kegagalan, prioritas, tanggal, teknisi, catatan keselamatan dan LOTO, rencana kerja, suku cadang, jam kerja estimasi dan aktual, waktu downtime, temuan dan tindakan, serta tanda tangan verifikasi.
Apakah template work order maintenance di Excel sudah cukup?
Untuk memulai, template Excel dapat dipakai asalkan kolomnya terstruktur dan kode kegagalannya baku. Keterbatasannya muncul saat data harus dicari per aset, statusnya dipantau banyak orang, dan work order yang ditutup perlu dikunci agar tidak berubah.
Apa itu work order maintenance system?
Work order maintenance system adalah perangkat lunak, biasanya bagian dari CMMS, yang mencatat permintaan dan work order, mengatur statusnya, dan menyimpan setiap pekerjaan pada riwayat aset yang bersangkutan.
Daftar pustaka
- [1]European Committee for Standardization. (2017). EN 13306:2017 Maintenance: Maintenance terminology. CEN.
- [2]Palmer, D. (2019). Maintenance planning and scheduling handbook (4th ed.). McGraw-Hill Education.
- [3]Mobley, R. K. (2002). An introduction to predictive maintenance (2nd ed.). Butterworth-Heinemann.
- [4]International Organization for Standardization. (2016). ISO 14224:2016 Petroleum, petrochemical and natural gas industries: Collection and exchange of reliability and maintenance data for equipment. ISO.
- [5]Moubray, J. (1997). Reliability-centered maintenance (2nd ed.). Industrial Press.
- [6]Wireman, T. (2005). Developing performance indicators for managing maintenance (2nd ed.). Industrial Press.