
Operasi & visualisasi
Apa itu sistem andon? Asal-usul, cara kerja, dan versi digitalnya
Setiap lini produksi punya masalah kecil: komponen yang tidak pas, perkakas yang bermasalah, material yang terlambat datang. Pertanyaannya adalah apakah masalah itu ditangani di tempat ia muncul, atau diteruskan diam-diam ke stasiun berikutnya. Sistem andon adalah jawaban Toyota atas pertanyaan tersebut.
Ringkasan
- Andon adalah sinyal yang dipakai operator untuk memanggil bantuan saat terjadi masalah, agar masalah ditangani di tempatnya dan tidak diteruskan ke proses berikutnya.
- Andon berasal dari Toyota Production System dan prinsip jidoka: menghentikan pekerjaan untuk memperbaiki masalah, bukan meneruskannya.
- Andon digital meneruskan panggilan ke tim yang tepat menurut kategori, menjalankan eskalasi berdasarkan batas waktu, dan mencatat waktu respons serta waktu penyelesaian.
- Andon hanya bekerja bila setiap panggilan direspons dan operator yang memanggil disambut, bukan disalahkan.
Pengertian sistem andon
Andon berasal dari bahasa Jepang dan secara harfiah berarti lentera kertas, lampu tradisional berangka kayu yang dilapisi kertas. Di lantai produksi, istilah ini dipakai untuk sesuatu yang jauh lebih praktis: sinyal yang dipakai operator untuk memanggil bantuan ketika terjadi masalah, entah mesin yang macet, material yang tidak sesuai, keraguan tentang mutu, atau pekerjaan yang tidak dapat diselesaikan dalam waktu siklusnya.
Sistem andon adalah keseluruhan mekanisme di sekitar sinyal itu: alat untuk memicu panggilan (tali, tombol, atau layar), tampilan yang memberi tahu semua orang di mana masalah terjadi, orang yang wajib merespons, dan aturan tentang apa yang terjadi bila respons tidak kunjung datang. Dalam Toyota Production System, papan andon termasuk alat visual control: kondisi lini dibuat terlihat, sehingga siapa pun dapat mengetahui di mana pekerjaan terhenti tanpa harus bertanya[1].
Yang membedakan andon dari alarm biasa adalah arah alirannya. Alarm umumnya dipicu oleh mesin ketika sebuah nilai melewati batas. Andon dipicu oleh orang yang paling dekat dengan masalah, dan tujuannya adalah mendatangkan bantuan sebelum masalah itu diteruskan ke stasiun berikutnya. Dalam praktik modern keduanya sering digabungkan, tetapi gagasan dasarnya tetap sama: masalah dilaporkan di tempat dan pada saat ia terjadi.
Asal-usul: Toyota Production System dan jidoka
Andon lahir dari Toyota Production System (TPS), yang oleh Taiichi Ohno digambarkan bertumpu pada dua pilar: just-in-time dan jidoka[1]. Just-in-time mengatur agar yang dibuat hanya yang dibutuhkan, pada saat dibutuhkan, dalam jumlah yang dibutuhkan. Jidoka, yang oleh Ohno disebut juga autonomation atau otomasi dengan sentuhan manusia, mengatur apa yang terjadi ketika proses berjalan tidak normal.
Akar jidoka ada pada mesin tenun otomatis rancangan Sakichi Toyoda, yang berhenti sendiri ketika benang putus[1]. Mesin yang tahu kapan harus berhenti tidak lagi membutuhkan satu orang yang terus mengawasinya, dan kain cacat tidak terus diproduksi tanpa ada yang menyadari. Pada lini perakitan yang dijalankan manusia, peran "berhenti sendiri" itu dipindahkan ke operator: setiap orang di lini diberi hak, sekaligus kewajiban, untuk menghentikan pekerjaan begitu ia melihat kelainan.
Womack, Jones, dan Roos menggambarkan perbedaan ini dengan tajam dalam studi mereka tentang industri otomotif. Di pabrik produksi massal, menghentikan lini dianggap keputusan besar yang hanya boleh diambil oleh manajer senior, sehingga cacat diteruskan dan diperbaiki di area rework di ujung lini. Di Toyota, Ohno memasang tali di atas setiap stasiun kerja dan meminta pekerja menghentikan lini bila menemukan masalah yang tidak dapat mereka atasi sendiri. Pada awalnya lini sering berhenti, tetapi seiring akar masalah diselesaikan satu per satu, frekuensi berhenti menurun[2].
Liker merumuskan gagasan ini sebagai salah satu prinsip Toyota Way: membangun budaya berhenti untuk memperbaiki masalah, agar mutu benar sejak awal[3]. Alasannya praktis. Cacat yang ditemukan di stasiun tempat ia terjadi masih membawa petunjuk tentang penyebabnya: perkakas yang dipakai, material yang baru dibuka, operator yang bisa ditanya. Cacat yang ditemukan di ujung lini, atau oleh pelanggan, sudah kehilangan sebagian besar petunjuk itu.
Cara kerja andon klasik
Rincian sistem andon berbeda di setiap pabrik, tetapi andon klasik di lini perakitan umumnya terdiri atas empat unsur yang bekerja berurutan.
- Pemicu. Tali yang membentang di sepanjang lini atau tombol di setiap stasiun. Operator menariknya begitu menemukan kelainan: komponen tidak pas, perkakas bermasalah, atau pekerjaan yang tertinggal dari waktu siklus.
- Papan andon. Papan lampu yang digantung tinggi sehingga terlihat dari berbagai sudut, menunjukkan stasiun mana yang memanggil dan di mana lini berhenti[4]. Papan ini biasanya disertai bunyi agar panggilan terdengar, bukan hanya terlihat.
- Respons pemimpin tim. Orang yang ditunjuk, biasanya pemimpin tim atau kelompok, datang ke stasiun tersebut, melihat masalahnya langsung, dan membantu menyelesaikannya. Bila masalah teratasi, panggilan dimatikan dan pekerjaan berlanjut.
- Eskalasi. Bila masalah belum teratasi dalam batas yang ditentukan, keputusan naik ke tingkat berikutnya: lini dihentikan, atau supervisor dan fungsi pendukung seperti maintenance dan quality ikut dipanggil.
Liker menggambarkan varian yang dipakai di lini perakitan Toyota sebagai fixed-position stop. Tarikan tali memanggil pemimpin tim, tetapi lini tidak langsung berhenti. Lini baru berhenti bila masalah belum selesai ketika unit mencapai batas akhir zona kerja stasiun tersebut[3]. Dengan cara ini, masalah kecil yang selesai dalam beberapa detik tidak menghentikan seluruh lini, sementara masalah yang lebih besar tidak mungkin diteruskan diam-diam.
Perlu dicatat bahwa yang dipanggil lewat andon tidak hanya kerusakan mesin. Di lini perakitan, sebagian besar panggilan justru berkaitan dengan hal-hal kecil: komponen yang kurang, baut yang tidak masuk, label yang salah cetak, atau operator baru yang ragu tentang urutan kerja. Pada lini proses seperti mesin injeksi atau lini pengemasan, panggilan lebih sering terkait mesin: cetakan yang lengket, sensor yang tersumbat, atau suhu yang tidak stabil. Kategori panggilan karena itu perlu disusun menurut kenyataan di lini masing-masing.
Konvensi warna berbeda antar pabrik
Banyak papan andon memakai warna untuk membedakan kondisi, misalnya satu warna untuk panggilan bantuan dan warna lain untuk lini yang berhenti. Namun tidak ada satu standar warna yang berlaku umum. Sebagian pabrik memakai kuning untuk panggilan dan merah untuk berhenti, sebagian lain memakai warna untuk membedakan jenis masalah seperti mesin, material, atau mutu, dan menara lampu pada mesin sering membawa konvensi sendiri dari pabrikannya.
Siklus sebuah panggilan andon
Dilihat dari sisi waktu, setiap panggilan andon melewati lima tahap yang sama, baik pada sistem klasik maupun digital.
- 01Sinyal
- 02Notifikasi
- 03Respons
- 04Penyelesaian
- 05Pencatatan
Sinyal terjadi ketika operator menarik tali atau menekan tombol. Notifikasi adalah saat panggilan itu sampai ke orang yang harus merespons, melalui lampu, bunyi, atau pesan. Respons dimulai ketika orang tersebut tiba di stasiun dan mulai menangani masalah. Penyelesaian adalah saat masalah teratasi dan pekerjaan kembali normal. Pencatatan menyimpan apa yang terjadi: di mana, kapan, jenis masalahnya, dan berapa lama setiap tahap berlangsung.
Pada andon klasik, tahap terakhir sering hilang. Lampu padam, lini berjalan lagi, dan yang tersisa hanya ingatan pemimpin tim atau catatan tangan di akhir shift. Padahal selang waktu antara sinyal dan respons, serta antara respons dan penyelesaian, adalah dua informasi yang paling berguna untuk perbaikan. Di sinilah versi digital membuat perbedaan terbesar.
Andon digital: sinyal yang sampai ke orang yang tepat
Andon digital memindahkan pemicu dan papan ke perangkat elektronik: tombol yang terhubung ke jaringan, panel sentuh di stasiun, atau aplikasi di tablet. Lampu dan bunyi tetap berguna di lantai produksi, tetapi setiap panggilan kini juga menjadi catatan data dengan waktu, lokasi, dan kategori. Tiga kemampuan membedakannya dari papan lampu biasa.
Panggilan diarahkan menurut kategori
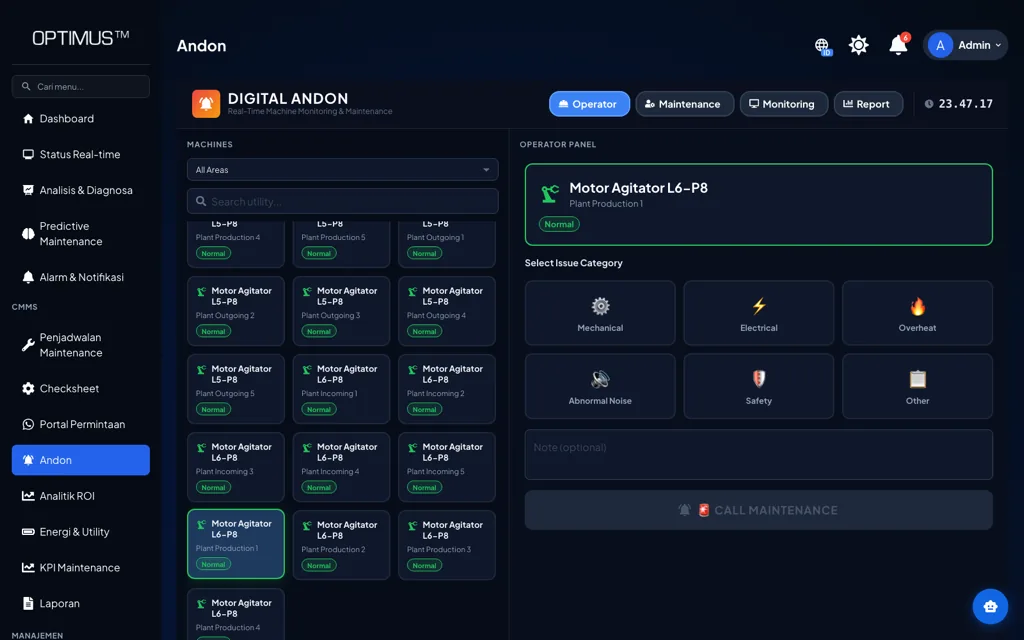
Pada andon klasik, semua panggilan menyalakan lampu yang sama, dan pemimpin tim yang datang harus menilai sendiri siapa yang dibutuhkan. Pada andon digital, operator memilih kategori saat memanggil, misalnya mekanik, listrik, material, atau mutu, dan sistem meneruskan panggilan langsung ke tim yang menangani kategori itu. Pompa hidrolik yang bocor di mesin injeksi pada shift malam langsung sampai ke teknisi mekanik yang bertugas, tanpa melewati tiga orang lebih dulu.
Eskalasi dengan batas waktu
Aturan eskalasi yang pada andon klasik bergantung pada ingatan dan kesigapan orang dapat ditulis sebagai aturan sistem. Bila panggilan belum direspons dalam batas pertama, notifikasi naik ke supervisor; bila belum selesai dalam batas berikutnya, naik lagi ke kepala bagian. Batas waktunya ditentukan oleh pabrik sendiri, sesuai dampak masalah dan jumlah orang yang tersedia di setiap shift. Lini yang berhenti total wajar diberi batas yang lebih pendek daripada panggilan untuk label yang salah cetak.
Waktu respons dan penyelesaian tercatat
Karena setiap tahap memiliki cap waktu, sistem mencatat berapa lama sebuah panggilan menunggu respons dan berapa lama masalahnya diselesaikan. Data ini mengubah percakapan di rapat produksi. Alih-alih kesan bahwa "teknisi sering lambat datang ke lini 3", tim dapat melihat pada jam berapa, untuk kategori apa, dan di shift mana panggilan paling lama menunggu. Panggilan yang membutuhkan perbaikan lebih dalam juga dapat diteruskan menjadi work order di CMMS, sehingga riwayat masalah dan perbaikannya tersambung.
| Aspek | Andon klasik | Andon digital |
|---|---|---|
| Pemicu | Tali atau tombol di stasiun | Tombol jaringan, panel sentuh, atau aplikasi |
| Isi panggilan | Lokasi stasiun | Lokasi, mesin, kategori masalah, dan waktu |
| Penerima | Pemimpin tim yang melihat papan | Tim yang sesuai kategori, melalui layar dan pesan |
| Eskalasi | Bergantung pada kesigapan orang | Aturan batas waktu yang ditulis di sistem |
| Catatan | Ingatan atau catatan tangan | Cap waktu setiap tahap, siap dianalisis |
Metrik andon yang berguna
Data andon baru berguna bila diolah menjadi sedikit metrik yang dibahas secara rutin. Dua metrik waktu menjadi dasarnya.
Waktu respons
Waktu respons = saat respons dimulai − saat sinyal dibuat
Mengukur berapa lama operator menunggu bantuan. Mencerminkan jumlah orang yang tersedia dan kejelasan jalur notifikasi.
Waktu penyelesaian
Waktu penyelesaian = saat masalah selesai − saat respons dimulai
Mengukur berapa lama masalah ditangani setelah bantuan tiba. Mencerminkan tingkat kesulitan masalah, kesiapan suku cadang, dan keterampilan.
Sebagian pabrik menghitung waktu penyelesaian sejak sinyal dibuat, bukan sejak respons dimulai. Keduanya sah selama definisinya tertulis dan tidak berubah; yang keliru adalah mencampur keduanya dalam satu laporan.
| Metrik | Yang diukur | Cara memakainya |
|---|---|---|
| Waktu respons | Selang dari sinyal sampai bantuan tiba | Bandingkan per shift dan per kategori untuk melihat di mana jalur notifikasi atau jumlah orang tidak memadai. |
| Waktu penyelesaian | Selang dari respons sampai masalah selesai | Cari kategori dengan waktu penyelesaian panjang; sering menunjuk ke suku cadang, prosedur, atau keterampilan yang kurang. |
| Panggilan per kategori | Jumlah panggilan untuk setiap jenis masalah | Tentukan jenis masalah yang paling sering menyita waktu dan layak menjadi proyek perbaikan. |
| Panggilan per stasiun | Jumlah panggilan dari setiap stasiun atau mesin | Temukan stasiun yang berulang kali memanggil untuk masalah yang sama sebagai kandidat analisis akar masalah. |
| Panggilan tereskalasi | Proporsi panggilan yang naik ke tingkat berikutnya | Nilai apakah batas waktu eskalasi realistis dan apakah tingkat pertama memiliki wewenang yang cukup. |
Satu catatan tentang cara merangkum waktu respons. Angka berikut adalah ilustrasi: lima panggilan dalam satu shift direspons dalam 2, 3, 4, 6, dan 10 menit. Rata-ratanya (2 + 3 + 4 + 6 + 10) ÷ 5 = 5,0 menit, sedangkan mediannya 4 menit. Satu panggilan yang menunggu 10 menit menarik rata-rata ke atas, tetapi rata-rata juga menyamarkan panggilan itu sendiri. Karena itu, selain rata-rata, lihat juga median dan daftar panggilan terlama. Seorang operator yang menunggu lama di shift malam adalah masalah yang tidak boleh tenggelam dalam angka harian.
Budaya: andon hanya bekerja bila masalah disambut
Perangkat andon dapat dibeli dan dipasang dalam hitungan minggu. Bagian yang jauh lebih sulit adalah membuat operator mau memakainya. Operator yang pernah dimarahi karena menarik tali, atau yang melihat panggilannya diabaikan, akan cepat belajar bahwa lebih aman diam dan meneruskan masalah ke stasiun berikutnya.
Liker menekankan bahwa di Toyota, menghentikan pekerjaan untuk menangani masalah dipandang sebagai tindakan yang benar, bukan sebagai kegagalan operator, dan bahwa sistem ini ditopang oleh pemimpin tim yang siap merespons setiap panggilan[3]. Konsekuensinya sering luput: lini yang jarang sekali memanggil andon belum tentu lini yang sehat. Bisa jadi masalahnya tetap ada, hanya tidak dilaporkan.
Dalam praktik, sikap ini terlihat dari hal-hal kecil. Orang pertama yang datang bertanya apa masalahnya, bukan siapa yang salah. Operator yang memanggil diberi terima kasih, bukan pertanyaan mengapa lini berhenti. Dan data andon dibahas untuk menemukan penyebab yang berulang, bukan untuk menyusun peringkat stasiun yang paling sering "bermasalah".
Langkah menerapkan sistem andon
Urutan berikut menempatkan aturan respons sebelum perangkat, karena kegagalan andon lebih sering disebabkan oleh panggilan yang tidak dijawab daripada oleh teknologinya.
- Mulai dari satu lini atau area. Pilih area dengan masalah yang sering terjadi dan pemimpin yang mendukung. Pelajaran dari area pertama lebih berharga daripada peluncuran serentak di seluruh pabrik.
- Tentukan siapa merespons dan dalam berapa lama. Untuk setiap kategori dan setiap shift, harus jelas siapa penerima pertama, siapa cadangannya, dan kapan panggilan naik ke tingkat berikutnya. Tanpa ini, perangkat terbaik pun hanya menyalakan lampu.
- Susun daftar kategori yang pendek. Mulailah dengan sedikit kategori yang langsung menentukan siapa yang dipanggil, misalnya mekanik, listrik, material, dan mutu. Kategori dapat dipecah kemudian bila datanya menunjukkan perlu.
- Tetapkan arti sinyal secara tertulis. Warna, bunyi, dan tampilan layar dijelaskan di dekat papan dan dalam pelatihan operator.
- Latih operator dan responden bersama. Simulasi panggilan membuat semua orang tahu apa yang terjadi setelah tombol ditekan, termasuk cara menutup panggilan dengan benar agar waktu penyelesaian tercatat akurat.
- Tinjau data secara rutin dan tindak lanjuti. Bahas waktu respons, waktu penyelesaian, dan kategori terbanyak dalam rapat harian atau mingguan, lalu pilih satu masalah berulang untuk diselesaikan sampai ke akarnya.
Kesalahan umum dan batasan
Sebagian besar sistem andon yang gagal tidak gagal karena perangkatnya rusak. Mereka gagal karena kebiasaan di sekitarnya.
- Panggilan tanpa respons. Ini kesalahan yang paling merusak. Setiap panggilan yang diabaikan mengajari operator bahwa andon tidak ada gunanya, dan kepercayaan yang hilang jauh lebih sulit dibangun kembali daripada memasang perangkatnya.
- Terlalu banyak kategori. Daftar dua puluh kategori membuat operator ragu, lalu memilih yang paling atas atau "lain-lain". Data yang dihasilkan tampak rinci, tetapi tidak dapat dipercaya.
- Memakai data untuk menyalahkan. Bila jumlah panggilan per stasiun dipakai untuk menilai operator, jumlah panggilan akan turun karena masalah disembunyikan, bukan karena diselesaikan.
- Panggilan tidak ditutup dengan benar. Panggilan yang dibiarkan terbuka setelah masalah selesai, atau ditutup sekaligus di akhir shift, membuat waktu penyelesaian kehilangan makna.
- Menganggap andon sebagai sistem perbaikan. Andon mempercepat respons terhadap masalah yang sudah terjadi, tetapi tidak mencegah masalah itu muncul lagi. Pencegahan datang dari analisis akar masalah dan pemeliharaan terencana, yang memakai data andon sebagai salah satu masukannya.
Kesimpulan
Sistem andon berangkat dari gagasan yang sederhana: orang yang paling dekat dengan masalah harus bisa memanggil bantuan saat itu juga, dan masalah ditangani di tempatnya, bukan diteruskan. Gagasan ini berakar pada jidoka dalam Toyota Production System, dan bentuk fisiknya, tali, tombol, papan lampu, dan pemimpin tim yang datang, hanyalah cara untuk mewujudkannya.
Andon digital menambahkan hal yang selama ini hilang dari papan lampu: panggilan yang sampai ke orang yang tepat, eskalasi yang tidak bergantung pada ingatan, dan catatan waktu yang dapat dianalisis. Namun nilainya tetap ditentukan oleh hal yang sama seperti andon klasik: setiap panggilan dijawab, setiap operator yang memanggil disambut, dan data dipakai untuk memperbaiki proses, bukan untuk mencari siapa yang salah.
Pertanyaan yang sering diajukan
Apa arti andon?
Andon adalah kata dalam bahasa Jepang yang secara harfiah berarti lentera kertas. Di manufaktur, andon adalah sinyal yang dipakai operator untuk memanggil bantuan ketika terjadi masalah di lini produksi.
Dari mana sistem andon berasal?
Dari Toyota Production System, sebagai bagian dari prinsip jidoka: menghentikan pekerjaan untuk memperbaiki masalah, bukan meneruskannya ke proses berikutnya.
Apa arti warna lampu andon?
Tidak ada standar warna yang berlaku umum. Setiap pabrik menetapkan konvensinya sendiri, sehingga arti setiap warna perlu ditulis dan diajarkan kepada semua operator.
Apa beda andon klasik dan andon digital?
Andon klasik menyalakan lampu dan bunyi di papan. Andon digital juga meneruskan panggilan ke tim yang sesuai kategori masalah, menjalankan eskalasi berdasarkan batas waktu, dan mencatat waktu respons serta waktu penyelesaian.
Apakah menarik andon selalu menghentikan seluruh lini?
Tidak selalu. Pada banyak penerapan, panggilan lebih dulu mendatangkan pemimpin tim, dan lini baru berhenti bila masalah belum teratasi dalam batas waktu atau zona kerja yang ditetapkan.
Daftar pustaka
- [1]Ohno, T. (1988). Toyota production system: Beyond large-scale production. Productivity Press.
- [2]Womack, J. P., Jones, D. T., & Roos, D. (1990). The machine that changed the world. Rawson Associates.
- [3]Liker, J. K. (2004). The Toyota way: 14 management principles from the world's greatest manufacturer. McGraw-Hill.
- [4]Monden, Y. (2012). Toyota production system: An integrated approach to just-in-time (4th ed.). CRC Press.